

Séchage des placages de bois tendre : précautions essentielles
Dans l’industrie de fabrication du contreplaqué et du placage, le séchage est l’étape la plus énergivore et la plus critique pour la qualité. Lorsqu’il s’agit de placages de résineux — tels que le peuplier, le pin, le sapin, l’eucalyptus et le tilleul — les difficultés se multiplient. Les résineux ont une structure plus lâche, une densité plus faible, des fibres plus courtes et une plus grande sensibilité aux défauts comme l’enroulement, le duvetage, l’adhérence aux bandes grillagées, le bleuissement, l’exsudation de résine et une teneur en humidité inégale. Contrairement aux feuillus, les résineux exigent une approche plus douce et plus contrôlée : démarrage à basse température, chauffage par paliers, transition à forte humidité, déshumidification lente et convoyage lent à faible flux d’air.
Pour les usines de contreplaqué et les producteurs de placage visant les marchés internationaux, maîtriser le séchage des placages de résineux ne se limite pas à réduire les coûts énergétiques ; cela influe directement sur la qualité du produit, la consommation de colle et la qualité du collage en aval. Cet article présente les précautions essentielles et les bonnes pratiques pour le séchage des placages de résineux, fondées sur une expérience de production éprouvée sur le terrain.
1. Tri préalable au séchage : plus important que les paramètres
De nombreuses usines se lancent directement dans le réglage des températures du séchoir, mais la véritable clé d’un séchage stable réside dans le tri avant même que les placages n’atteignent l’entrée.
Trier par essence. Le pin contient de la résine, l’eucalyptus est sujet à l’effondrement et aux fentes en bout, le peuplier est tendre et se gondole facilement. Chacun exige une courbe de séchage distincte. Ne les mélangez jamais dans un même lot.
Trier par épaisseur. Maintenez une variation d’épaisseur ≤0,2 mm par lot. Mélanger des placages épais et fins garantit qu’une feuille sera surséchée tandis qu’une autre restera humide.
Trier par humidité initiale (HI). Le bois de cœur et l’aubier présentent souvent des HI initiales très différentes, surtout chez le pin. Si possible, séchez-les séparément pour éviter des écarts d’humidité finale de 3 à 5 points de pourcentage.
Pré-égouttage après déroulage. N’introduisez pas directement dans le séchoir des placages dégoulinants d’eau. Laissez-les s’égoutter à l’air pendant 2 à 4 heures après le déroulage. Cela réduit la charge du séchoir principal et économise du combustible.
2. Courbe de température : éviter le « croûtage de surface »
Les placages de résineux sont extrêmement sensibles à une chaleur élevée soudaine. Si l’humidité de surface s’évapore trop vite, elle forme une « croûte » dure qui emprisonne l’humidité interne, ce qui donne un extérieur sec et un intérieur humide, accompagné de gauchissement et de fissuration.
Un profil de température multi-étapes recommandé pour les séchoirs continus à bande transporteuse métallique est :
Étape |
Température |
Humidité relative |
Objectif |
|---|---|---|---|
Préchauffage |
40–50 °C (104–122 °F) |
60–70 % |
Ramollir la lignine, amorcer la migration de l’humidité interne |
Séchage à vitesse constante |
60–75 °C (140–167 °F) |
40–50 % |
Élimination de l’eau libre, zone principale de déshydratation |
Phase à vitesse décroissante |
70–80 °C (158–176 °F)pin ≤ 80 °C |
20–30 % |
Élimination de l’eau liée, équilibrage de la teneur en humidité |
Équilibrage/Refroidissement |
50–60 °C (122–140 °F) |
50–60 % |
Soulager le stress, prévenir la déformation due à un refroidissement soudain |
Remarque critique : Pour les résineux résineux comme le pin et le sapin, ne dépassez jamais 80 °C (176 °F). Des températures plus élevées provoquent un excès de saignement de résine, un jaunissement et une fragilisation. Le peuplier peut tolérer des pics légèrement plus élevés, mais même en lignes continues, gardez la zone de haute température brève et évitez une pleine chaleur prolongée.
3. Contrôle de l’humidité : déshumidifier lentement, réhumidifier si nécessaire
Le gradient d’humidité doit être doux. Une déshumidification rapide est l’ennemi de la qualité du placage de résineux.
Commencez avec une humidité élevée (60–70 % HR) pour empêcher la surface de sécher trop rapidement.
Augmentez progressivement la déshumidification, mais n’ouvrez jamais complètement les registres d’évacuation d’un seul coup.
Si un blanchiment des bords ou des microfissures apparaissent, activez immédiatement la pulvérisation de vapeur pendant 10 à 15 minutes pour augmenter l’humidité de surface. Cela permet à l’humidité interne de continuer à migrer vers l’extérieur.
Prévenez le bleuissement du pin.Sécher suffisamment rapidement lors de la phase initiale pour abaisser rapidement la teneur en humidité de surface, mais maintenir une température modérée afin d’éviter les problèmes de résine.
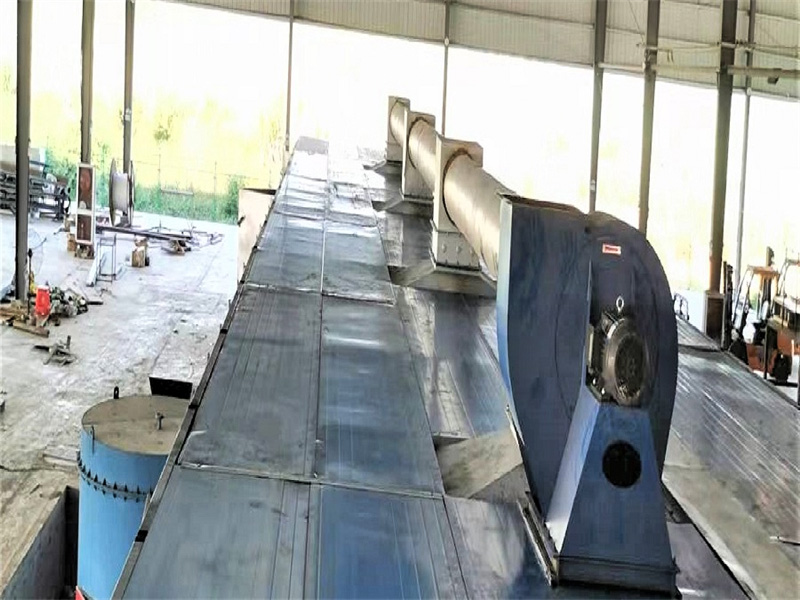
4. Vitesse et distribution de l’air : douces, uniformes, sans soulèvement
Les placages de bois tendre, en particulier les feuilles minces (<0,6 mm), peuvent facilement être soulevés, plissés ou séchés sur les bords par un flux d’air excessif.
Maintenir la vitesse de l’air entre 0,5 et 2 m/s. Utiliser la valeur basse pour les placages minces et la valeur haute pour les plus épais.
Un air à grande vitesse fait retourner et plisser les feuilles minces, les bords séchant et se fissurant en premier.
Veiller à des buses d’air supérieures et inférieures symétriques avec une pression uniforme. La différence de température dans l’enceinte doit être ≤3 °C (5,4 °F) ; sinon, une même feuille peut sortir avec un côté à 6 % d’humidité et l’autre à 14 %.
Utiliser variateurs de fréquence (VFD) sur les ventilateurs : faible débit d’air en préchauffage, augmentation en séchage principal, réduction à nouveau en équilibrage.
5. Techniques anti-enroulement et anti-fissuration
C’est là que de nombreuses lignes de production échouent. Mettez en œuvre ces méthodes éprouvées :
Chevauchement des bords lors de l’alimentation.Lors de l'alimentation en bandes de placage continu, chevauchez les bords de deux feuilles consécutives de 1 à 2 cm. Cela réduit la vitesse d'évaporation sur les bords et évite le problème du « centre humide, bords recourbés ».
Pulvérisation sur les bords. Pulvérisez une fine brume d'eau sur les deux bords (environ 6 mm de largeur) de la bande de placage. Cela retarde le séchage des bords, particulièrement efficace pour l'eucalyptus et le pin.
Séchage sous pression. Donnez la priorité aux séchoirs à bande métallique avec presse ou séchoirs à rouleaux. La légère pression appliquée à haute température supprime l'ondulation et la déformation.
Ruban de renfort. Appliquez un ruban de renfort le long des deux bords des placages continus longs pour éviter le fendillement aux extrémités.
Mesures anti-adhésives. Les bois tendres (en particulier le pin) ont tendance à adhérer aux bandes à mailles dans des conditions chaudes et humides. Utilisez des matériaux de bande anti-adhésifs et nettoyez la résine et les débris de bois à chaque poste pour éviter les empreintes et les trous.
6. Teneur finale en humidité et manipulation après séchage
Humidité cible : 8–12 %. Pour le contreplaqué, visez 8–10 % ; pour le contreplaqué de construction à face filmée, 10–12 % est acceptable.
Installez un humidimètre en ligne à la sortie pour un retour en temps réel et un ajustement automatique de la vitesse de la bande afin de prévenir le surséchage et la fragilisation.
Ne jamais empiler immédiatement après la sortie. Faites passer les placages dans une zone de refroidissement tampon à 40–50 °C (104–122 °F) pendant 30 à 60 minutes pour éviter la déformation par choc thermique.
Conditionnement (réhumidification) pendant 12 à 24 heures à 40–50 °C avec une humidité proche de l’environnement d’utilisation. Cela réduit le gradient d’humidité entre l’intérieur et la surface à <3 %.
Lors du stockage, placez les placages à plat en couches simples avec des espaces de ventilation. N’appliquez pas de poids lourds, car cela peut provoquer une déformation secondaire en cas de réabsorption d’humidité.
7. Précautions spécifiques aux essences (référence rapide)
Espèces |
Risque principal |
Précaution clé |
|---|---|---|
Pin |
Exsudation de résine, bleuissement, jaunissement |
Maintenir ≤80 °C, nettoyer la résine rapidement, prévenir le bleuissement |
Eucalyptus |
Effondrement, fentes en bout |
Démarrage à basse température et forte humidité ; pré-séchage à l’air jusqu’à 20–30 % d’humidité avant séchage artificiel |
Peuplier |
Bord effiloché, peluchage, cassure |
Air doux, transport lent, pulvérisation sur les bords, séchage sous pression |
Sapin/Épicéa |
Faible densité, projections |
Utiliser une limite de vitesse d’air plus basse, assurer la tension de la bande à mailles |
Tilleul |
Fragilité, décoloration |
Humidité finale (MC) non inférieure à 8 %, refroidir lentement après séchage |
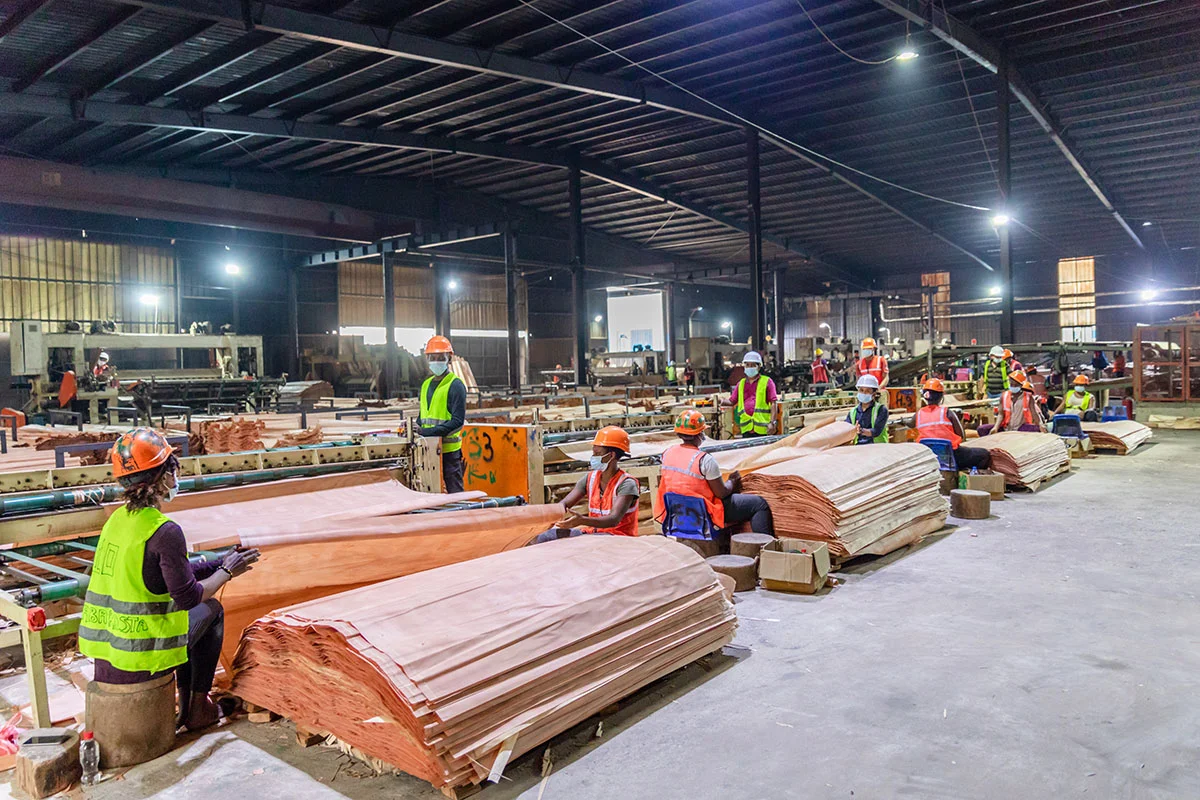
8. Détection en ligne et recettes de procédé
Les lots de placages de résineux varient considérablement. Se fier au jugement visuel de l’opérateur (« vérification de la couleur ») est instable. Les lignes modernes devraient :
Installez des humidimètres à résistance ou à micro-ondes en sortie de ligne, reliés à l’automate programmable.
Enregistrez des recettes de séchage (température, humidité, vitesse de la bande) pour chaque essence (pin, eucalyptus, peuplier) et changez-les en un clic lors du changement de matériau.
Prélevez 3 à 5 feuilles par poste, en mesurant l’humidité (MC) aux quatre coins et au centre. Si l’écart dépasse 2 %, ajustez immédiatement la vitesse du ventilateur et celle de la bande.
Conclusion
Le séchage des placages de résineux est un exercice d’équilibre. Le leitmotiv est : séchage lent à basse température + transition vers une humidité élevée + pression d’air douce et uniforme + rétention d’humidité sur les bords + conditionnement après séchage. Il est toujours préférable de sécher un peu plus lentement que de précipiter la production et d’obtenir des placages gondolés, cassants ou tachés de résine, ce qui abaisse la qualité de votre produit et fait perdre de la colle en aval.
Pour les usines de contreplaqué et les producteurs de placages qui cherchent à moderniser leurs lignes de séchage, l’investissement dans des systèmes de tri appropriés, un contrôle de température par zones, des ventilateurs à variateur de fréquence et une détection d’humidité en ligne est rapidement rentabilisé grâce à la réduction des rebuts et aux économies de combustible.
Prévoyez-vous d’optimiser votre sécheur de placages de résineux existant ou d’acheter un nouveau modèle économe en énergie adapté à votre mélange d’essences ? Notre équipe conçoit des solutions de séchage personnalisées pour les usines de contreplaqué du monde entier, avec des configurations éprouvées pour le peuplier, le pin, l’eucalyptus et bien d’autres essences. Contactez-nous dès aujourd’hui pour discuter de vos besoins de production et obtenir une proposition détaillée.