

Retrait du placage après séchage : à quoi s’attendre
Dans l’industrie de la fabrication de contreplaqué et de placage, l’une des questions les plus fréquemment posées, tant par les opérateurs débutants que par les opérateurs expérimentés, est la suivante : « De combien mon placage va-t-il se rétracter après son passage au séchoir ? » Il ne s’agit pas d’une préoccupation anodine. Le retrait influence directement les réglages de l’épaisseur de déroulage, les surépaisseurs d’affleurage, la consommation de colle et les dimensions finales du produit. Une mauvaise estimation du retrait peut entraîner des surcoûts importants, un gaspillage excessif ou des panneaux non conformes aux spécifications.
Chez Shine Machinery, nous concevons et fabriquons des séchoirs verticaux pour placage (de type à plaques basculantes) qui aident à maîtriser le processus de séchage avec précision. Mais même le meilleur séchoir ne peut modifier les propriétés fondamentales du bois. Comprendre le retrait du placage est essentiel pour toute personne impliquée dans la production de contreplaqué. Cet article explique la science, les chiffres concrets du terrain et la manière d’utiliser ces connaissances pour améliorer votre rendement et votre qualité.
1. La science : le bois se rétracte différemment dans chaque direction
Le bois ne commence à se rétracter que lorsque sa teneur en humidité descend en dessous du point de saturation des fibres (PSF), qui se situe généralement autour de 30 %. Au-dessus de ce point, l’eau remplit les cavités cellulaires mais ne contribue pas aux variations dimensionnelles. En dessous du PSF, l’eau liée dans les parois cellulaires s’évapore, provoquant la contraction du bois.
Point crucial, le retrait n’est pas uniforme. Il varie considérablement selon la direction :
Longitudinal (dans le sens du fil) : seulement 0,1 % à 0,2 %. En pratique, la longueur d’une feuille de placage reste inchangée après séchage.
Radial (perpendiculaire aux cernes de croissance) : environ 3 % à 6 %. Cela affecte modérément la largeur.
Tangentiel (parallèle aux cernes de croissance) : le plus élevé, de 6 % à 12 %. C’est pourquoi les placages se recourbent, se bombent ou se fendent souvent sur la largeur.
Étant donné que le placage déroulé est essentiellement une feuille tangentielle continue, c’est dans le sens de la largeur que le retrait est le plus marqué. La longueur reste presque constante, ce qui explique pourquoi les lignes de fabrication de contreplaqué se préoccupent rarement des variations de longueur.
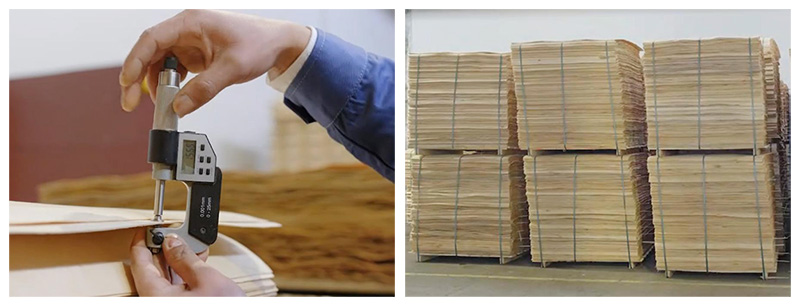
2. Chiffres réels de retrait pour le placage séché
Lorsque nous parlons de « retrait » dans un contexte de production, nous faisons généralement référence à deux mesures : le retrait dimensionnel (de surface) et le retrait en épaisseur.
D’après les données de l’industrie et nos propres essais en usine, voici ce à quoi vous pouvez vous attendre lors du séchage du placage depuis une teneur en humidité initiale élevée (80 %–120 %) jusqu’à une cible finale de 8 %–12 % :
Retrait dimensionnel global (surface projetée largeur × longueur) :généralement 4 %–8 %, la plupart des essences se situant dans la fourchette de 5 %–7 % plage.
Retrait en épaisseur : Souvent plus prononcé que le retrait en surface, généralement 4 %–10 %. Cela est dû à une combinaison de perte d’humidité et du « retour élastique » des fibres qui ont été comprimées lors du déroulage.
Pour vous donner une image plus claire, voici un tableau de référence rapide pour les essences de contreplaqué courantes :
Espèces |
Retrait radial |
Retrait tangentiel |
Remarques |
|---|---|---|---|
Peuplier |
3 %–5 % |
6 %–8 % |
Retrait léger ; séchage facile |
Eucalyptus (plantation) |
5 %–8 % |
10 %–12 % |
Retrait élevé ; nécessite un séchage à basse température |
Pin / Mélèze |
Légèrement plus élevée |
Plus élevé |
Résineux ; collant ; plus variable |
3. Pourquoi les taux de retrait varient d’un lot à l’autre
Même au sein d’une même espèce, vous pouvez observer des résultats de retrait différents. Plusieurs facteurs entrent en jeu :
Teneur en humidité initiale (TH) : L’eucalyptus fraîchement pelé peut dépasser 120 % de TH, tandis que le peuplier se situe souvent autour de 100 %. Plus le placage est humide, plus le retrait total sera important.
TH finale cible : Le séchage jusqu’à 6 % de TH fera retirer le placage d’environ 1 % à 2 % de plus qu’un arrêt à 12 % de TH.
Compression au déroulage : Lors du tranchage rotatif, une barre de pression comprime les fibres du bois d’environ 10 %. Cette compression « stockée » est libérée pendant le séchage, ce qui s’ajoute au retrait mesuré.
Méthode de séchage :
Séchage à chaud par contact (pressage) : Retrait en épaisseur plus important mais meilleure planéité.
Séchage sur bande transporteuse / par convection : Retrait légèrement moindre mais risque de gauchissement plus élevé s’il n’est pas maîtrisé.
Épaisseur du placage : Les placages plus fins (0,8–1,5 mm) ont tendance à présenter un pourcentage de retrait inférieur à celui des placages plus épais, mais ils sont bien plus sujets à l’enroulement des bords et aux fissures en bout.
Remarque importante :Les manuels indiquent des valeurs de retrait pour le bois massif, et non pour le placage compressé. Vérifiez toujours avec vos propres données de production.
4. Conseils de production : comment utiliser les connaissances sur le retrait
A. Définir l’épaisseur de déroulage avec une marge
Si l’épaisseur cible de votre placage sec est de 1,0 mm, vous ne pouvez pas simplement dérouler à 1,0 mm. Vous devez tenir compte de :
Le retrait au séchage (~5 %)
L’absorption par la ligne de colle et l’augmentation d’épaisseur (2 %–3 %)
La compression à la presse chaude (10 %–15 %)
En pratique, ajoutez 8 %–12 % à l’épaisseur sèche cible. Pour obtenir 1,0 mm final, déroulez à environ 1,08–1,12 mm.
B. Marges de rognage en largeur et en longueur
Une réduction de largeur de 4 % à 8 % signifie qu'un placage de 1270 mm de large peut ne sortir du séchoir qu'avec 1180 à 1220 mm. Ajoutez toujours 30 à 50 mm de tolérance de rognage sur la largeur. Cela garantit qu'après séchage et retrait, le placage couvre encore l'âme du panneau de contreplaqué sans vides.
C. Précautions particulières pour l'eucalyptus
L’eucalyptus est réputé pour son retrait élevé et ses contraintes internes. Si vous le séchez en utilisant le même profil à haute température que le peuplier, vous risquez des fentes en bout, des fissures en nid d’abeille et des pertes au séchage de 15 % à 20 %. La solution consiste en un séchage lent à basse température—exactement le procédé pour lequel notre séchoir vertical à placage Shine Machinery est conçu. En maintenant une température constante de 80 à 100 °C et un retournement doux, nous minimisons les contraintes, réduisons les fissures et maintenons le retrait dans des limites prévisibles.
D. Mesurez, ne devinez pas
Établissez une routine qualité simple :
Mesurez les dimensions du placage avant séchage (vert).
Mesurez après séchage (sec).
Calculez votre facteur de retrait réel pour chaque essence et chaque épaisseur.
Consignez ces données et utilisez-les pour ajuster les réglages de déroulage.
Au fil du temps, vous constituerez une « base de données de retrait » fiable qui élimine les approximations et améliore le rendement.
5. Comment un équipement de séchage adéquat fait la différence
Bien que le retrait soit inévitable, ses effets négatifs peuvent être maîtrisés. Un séchoir bien conçu ne se contente pas d’éliminer l’eau ; il gère la vitesse d’élimination de l’humidité afin de prévenir l’accumulation de contraintes.
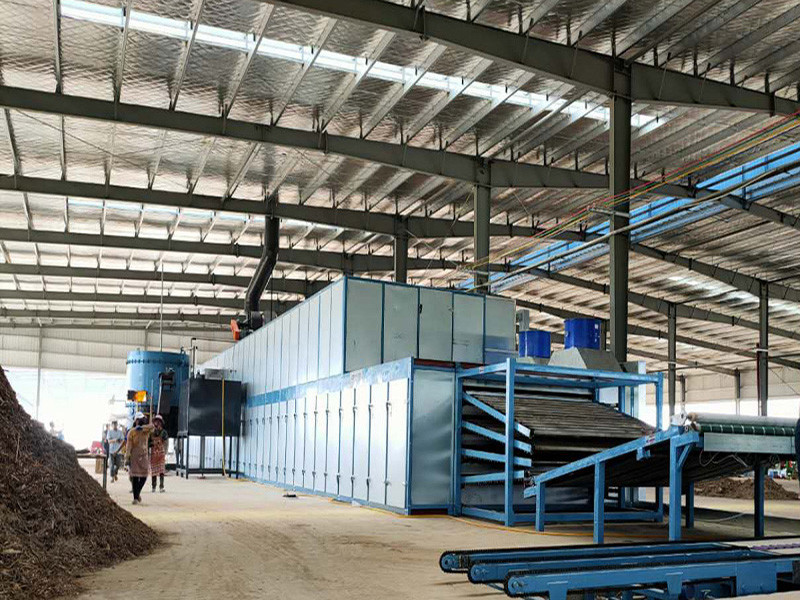
Notre Séchoir vertical pour placages de Shine Machinery (type à plaques basculantes)intègre plusieurs caractéristiques qui répondent directement aux problèmes liés au retrait :
Séchage lent à basse température (80–100 °C) :Prévient le durcissement superficiel et les contraintes internes, réduisant les fissures et le gauchissement.
Répartition uniforme de la chaleur :Des batteries de radiateurs avancées et un flux d’air intelligent garantissent que chaque partie du placage sèche au même rythme, minimisant le sur-retrait localisé.
Action de basculement douce :Les plaques basculantes uniques à 180° transportent les placages avec un minimum de chute et d’impact, évitant les dommages mécaniques qui pourraient aggraver les défauts induits par le retrait.
Contrôle assisté par IA :Des capteurs d’humidité en option et un réglage automatique de la vitesse par automate programmable (PLC) maintiennent l’humidité finale (MC) dans une plage de ±1 %, ce qui garantit un retrait constant d’un lot à l’autre.
En stabilisant le processus de séchage, vous réduisez non seulement les pertes liées au retrait, mais vous améliorez aussi la planéité et la résistance de vos placages, ce qui augmente directement la qualité de votre contreplaqué.
6. Conclusion
Le retrait des placages après séchage est un phénomène complexe mais maîtrisable. En résumé :
Prévoyez 4 %–8 % de retrait dimensionnel global et 4 %–10 % de retrait en épaisseur.
Le peuplier se rétracte moins ; l’eucalyptus se rétracte davantage.
Ajoutez toujours des surépaisseurs de déroulage et d’éboutage en fonction de vos propres données mesurées.
Utilisez un séchage uniforme à basse température pour minimiser les défauts.
Chez Shine Machinery, nous associons une connaissance approfondie du secteur à une technologie de séchage innovante pour vous aider à transformer ces défis en avantages concurrentiels. Que vous transformiez du peuplier, de l’eucalyptus ou des feuillus mélangés, nos séchoirs verticaux pour placages offrent la précision et la fiabilité dont vous avez besoin pour maximiser votre rendement et vos profits.
Vous souhaitez en savoir plus sur l’optimisation de votre processus de séchage des placages ?Contactez dès aujourd’hui notre équipe technique pour une consultation personnalisée et découvrez comment Shine Machinery peut vous aider à obtenir des placages plus plats et plus stables dimensionnellement, avec un minimum de pertes.