

Pourquoi le placage de pin résiste au séchage
Dans les usines de contreplaqué et de placage, toutes les essences de bois ne se comportent pas de la même manière une fois qu’elles arrivent au séchoir. Les opérateurs qui ont traité du peuplier, du bois d’hévéa ou du Falcata, puis passent au pin, apprennent vite une dure leçon : la machine ne s’est pas cassée ; le bois se défend, tout simplement. Le placage de pin est l’un des bois tendres les plus difficiles à sécher à l’échelle industrielle, et les raisons sont inscrites dans la chimie, la densité et la structure du bois bien avant qu’il n’atteigne la dérouleuse.
Un modèle moderne.séchoir à placage de bois est conçu pour éliminer efficacement l’eau libre et l’eau liée. Mais le pin ne coopère pas comme les autres essences. Dès que la chaleur monte dans la chambre, la résine se ramollit, les fibres se déplacent de façon irrégulière, et la feuille commence à chercher un moyen de se déformer, de fissurer ou de se décolorer. Comprendre pourquoi cela se produit est la première étape pour élaborer une courbe de séchage qui fonctionne vraiment.
Le premier problème, et le plus notoire, est la résine. Le pin est un bois tendre résineux. Ses canaux résinifères contiennent des quantités importantes d'oléorésine, et lorsque le placage entre dans une zone chaude au-dessus d'environ 120 °C, cette résine ne s'évapore pas poliment : elle se ramollit, suinte et remonte à la surface. Sur une ligne à rouleaux, la résine chaude colle aux rouleaux. Sur une ligne à bande à mailles, elle enduit la bande et obstrue les interstices de circulation d'air. Une fois que la résine se trouve sur l'équipement, chaque feuille qui passe se charge d'un peu de contamination. Le résultat est un film collant sur la surface du placage qui résiste à la colle pendant l'assemblage et refuse la peinture lors de la finition. Pire encore, les vapeurs de résine voyagent avec l'air d'évacuation et se condensent sur les surfaces de l'échangeur de chaleur et les parois des conduits. En quelques semaines, l'échangeur perd de l'efficacité, la pression statique augmente, et tout le machine de séchage de placage commence à se battre contre lui-même. Certaines scieries utilisant des séchoirs à rouleaux à haute température font fonctionner des zones jusqu’à 140–180 °C pour des essences plus dures, mais le pin ne peut pas être poussé de cette manière sans le payer par un gâchis de résine.
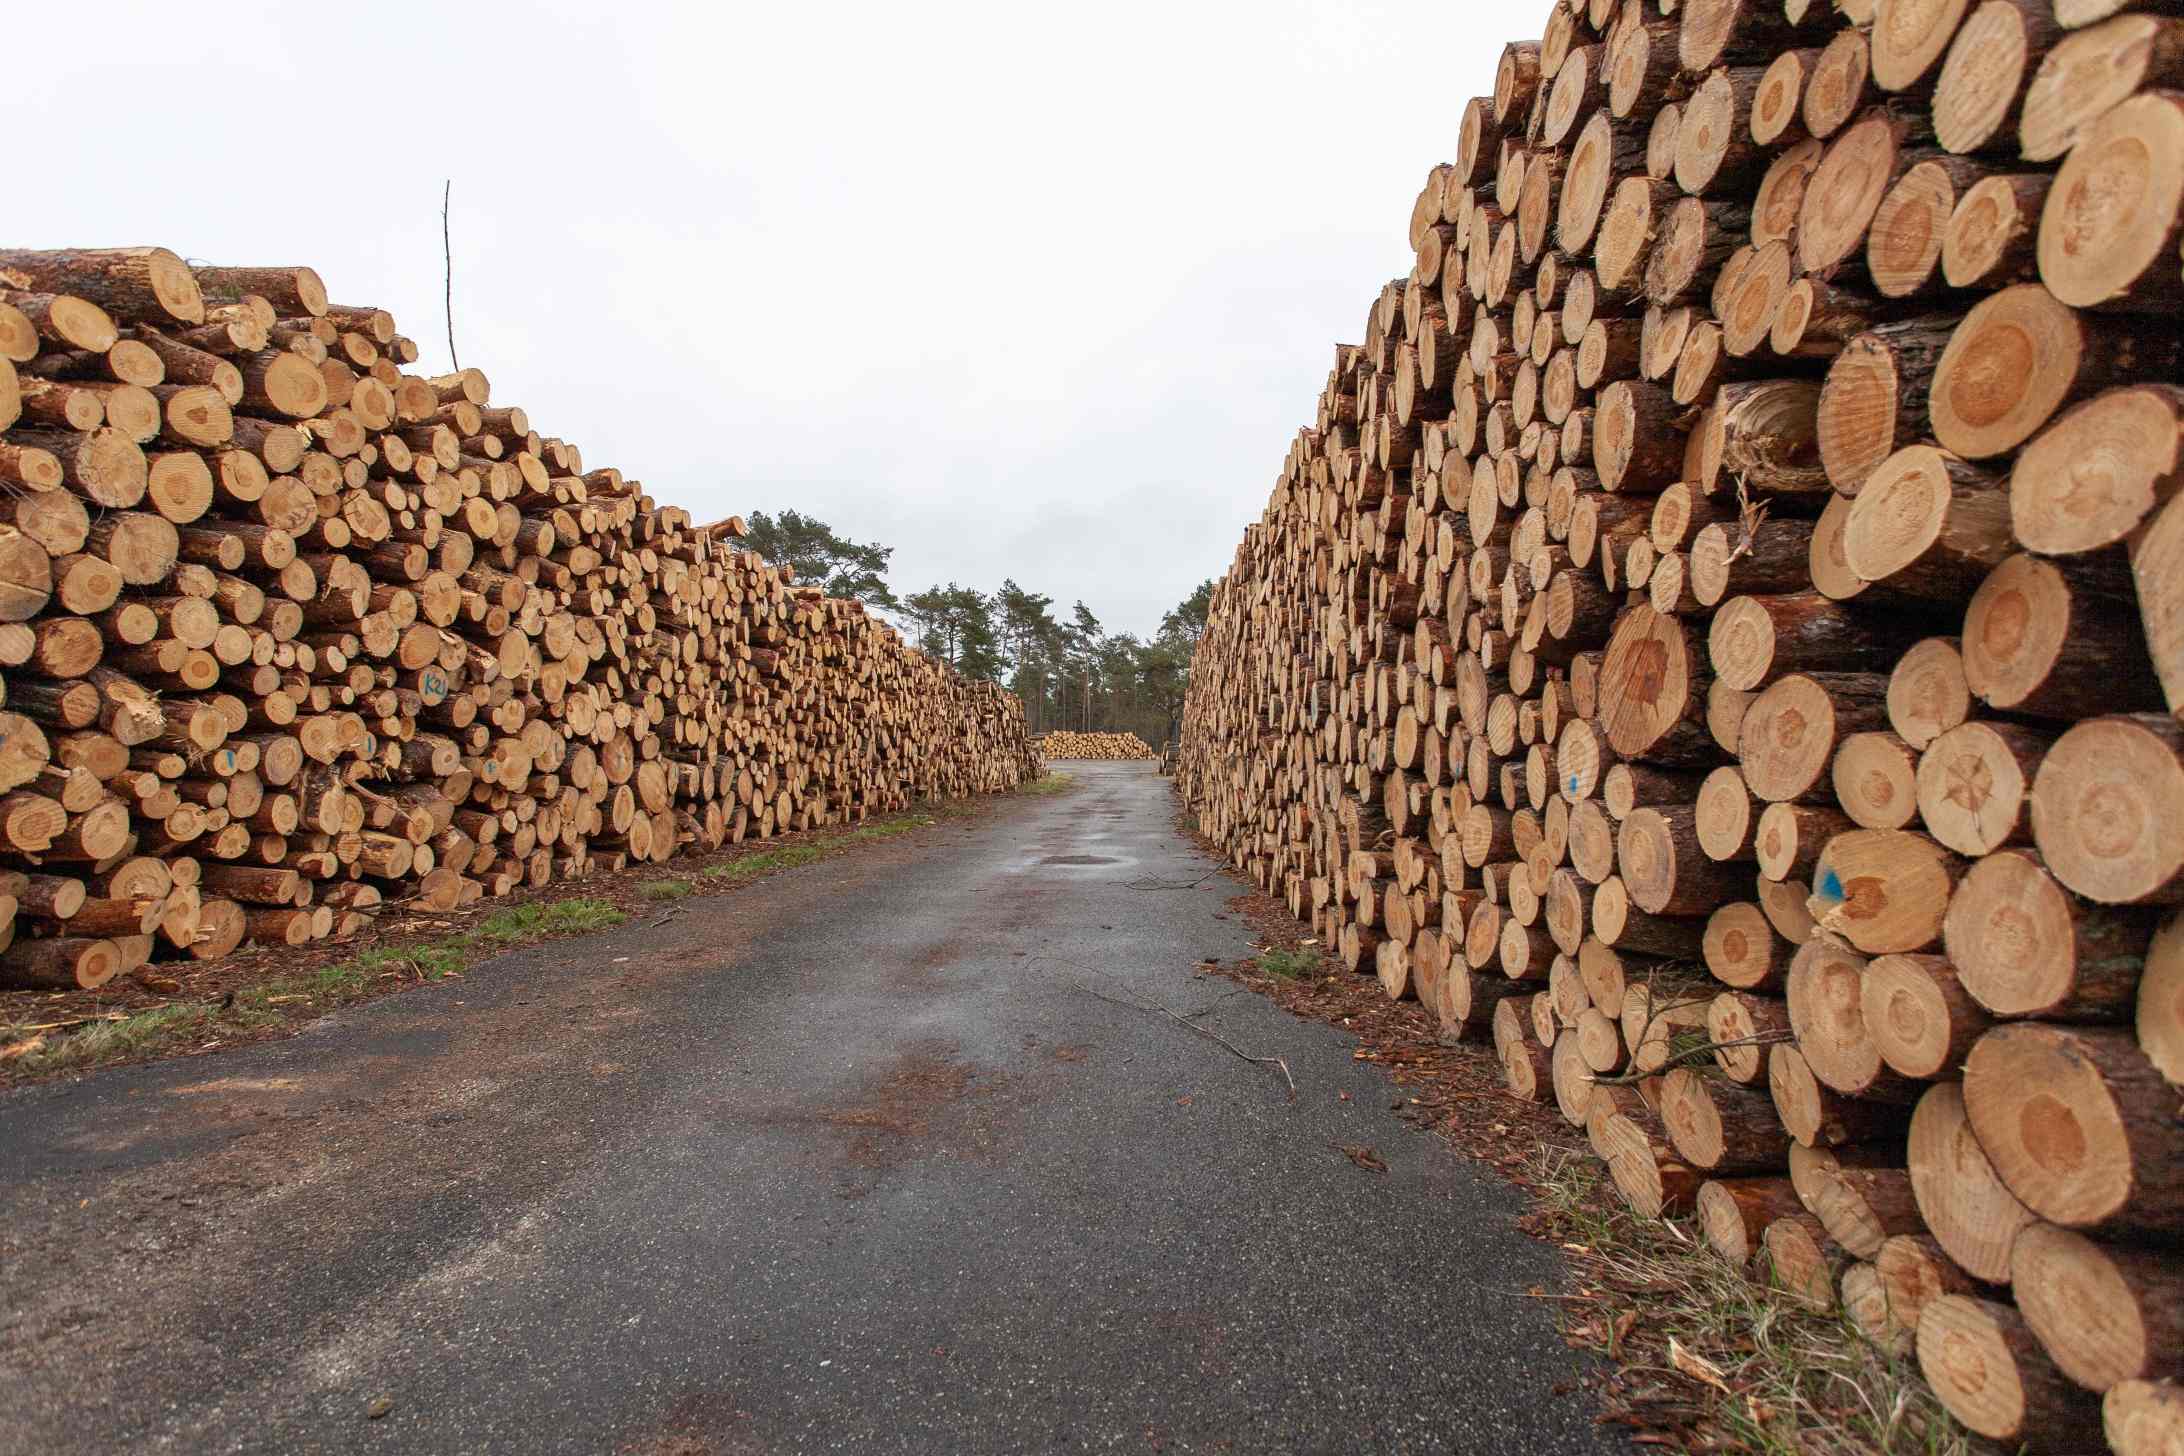
Le deuxième problème est structurel. Le pin a une densité faible et quelque peu variable, généralement de l’ordre de 0,35–0,50 g/cm³ selon l’espèce et les conditions de croissance. Cela semble un avantage — un bois léger devrait sécher vite — mais en pratique, c’est l’inverse qui se produit. Le placage de faible densité a une faible liaison fibre à fibre, donc lorsqu’une face sèche plus vite que l’autre, la feuille se gondole. Un placage de pin de 2,5 mm sortant du tour à un taux d’humidité élevé s’enroulera en tube si la face supérieure reçoit de l’air chaud avant que la face inférieure ne soit prête. Les feuilles plus minces, disons 1,6–2,5 mm, sont encore plus fragiles. Elles se froissent sous une vitesse d’air élevée, se déchirent sur les bords et amplifient chaque petit défaut qu’un bois plus dur ignorerait tout simplement.
Troisièmement, le pin développe un gradient d’humidité qui refuse de se relâcher. L’aubier est ouvert et perméable ; le duramen est chargé d’extractibles — acides résiniques, tanins, acides gras — qui bloquent partiellement les canaux que l’eau est justement censée utiliser pour s’échapper. Ainsi, la surface de la feuille libère rapidement son eau, tombe à 6–7 % et durcit en une croûte. Pendant ce temps, l’intérieur se maintient encore à 30 % ou plus. Si vous forcez davantage sur la température, vous ne corrigez pas le gradient : vous cuisez la croûte. La feuille paraît sèche, se révèle sèche en surface, puis deux jours plus tard dans la cour, elle se creuse, se tord ou présente des fentes internes qu’aucun classificateur n’a repérées à la sortie. Ce comportement de « durcissement superficiel » est la raison la plus courante pour laquelle le placage de pin est déclassé après avoir quitté le séchoir.
Quatrièmement, le pin est sensible à la couleur d’une manière qui frustre les responsables qualité. Des espèces comme le pin radiata, le pin slash et le pin loblolly contiennent des pigments et des acides résiniques qui s’oxydent sous l’effet de la chaleur. Faites fonctionner l’enceinte à 140 °C comme vous le feriez pour le bois d’hévéa : la face de couleur crème pâle jaunit, puis brunit, puis se tache. Pour les scieries qui fournissent du contreplaqué à face claire, du bois de placage lamellé ou tout produit destiné au marché décoratif européen et nord-américain, cette décoloration n’est pas un détail cosmétique : c’est un motif de rejet. Le pin exige une fenêtre étroite : un préchauffage doux, une température modérée en zone principale et une finition douce. Toute température supérieure à environ 130 °C en exposition prolongée commence à entamer la qualité.
Cinquièmement, un placage de pin mince amplifie chaque erreur de flux d'air et de manipulation. À 0,100–0,175 po (2,54–4,45 mm), la feuille n'a presque aucune masse thermique. Un point chaud localisé qu'une âme de 5 mm en bois d'hévéa absorberait sans broncher brûlera une face en pin en quelques secondes. Une vitesse de ventilateur réglée 10 % trop haut soulèvera le bord d'attaque et le pliera. Un écart de rouleau réglé pour des feuillus mélangés fera vibrer la surface tendre du pin et laissera des marques de rouleau qui s'éliminent mal au ponçage. Aucun de ces phénomènes n'est une « défaillance de la machine » ; ce sont tous des signes que le système de séchage a été réglé pour un bois que le pin n'est pas.
La réponse pratique n’est pas d’acheter un brûleur plus grand. C’est de redessiner la courbe. Pour le placage de pin, la zone de préchauffage doit rester basse—autour de 80–90 °C—avec une humidité suffisante pour empêcher la surface d’évaporer son eau avant que le cœur ne se réchauffe. La zone principale de séchage doit être maintenue dans la plage de 120–130 °C, et non dans celle de 140–160 °C utilisée pour le peuplier ou le bois d’hévéa. La vitesse de ligne est réduite par rapport aux calendriers pour feuillus afin que le gradient d’humidité ait le temps de s’équilibrer au lieu de se figer. La zone de finition descend à 90–110 °C, et une véritable section de refroidissement abaisse la température de la feuille sous 40 °C avant l’empilage, pour que la vapeur piégée ne soumette pas le paquet à la vapeur après sa sortie de la machine.
Le choix du convoyeur compte autant que la température. Les séchoirs à rouleaux sont courants pour le placage de cœur, mais sur le pin, les rouleaux accumulent de la résine et marquent la feuille, à moins que les surfaces ne soient traitées et nettoyées selon un calendrier strict. Les lignes à tapis à mailles sont souvent le meilleur choix pour les placages de face minces en pin : le tapis soutient la feuille à plat, un flux d’air bilatéral maintient les deux faces en mouvement ensemble, et il n’y a pas de contact dur avec des rouleaux pour meurtrir les fibres tendres. Dans un cas comme dans l’autre, le séchoir à placage de bois nécessite des échangeurs de chaleur isolés par zone, des ventilateurs de circulation indépendants par zone, et une recette PLC qui verrouille la courbe du pin afin que l’équipe suivante ne puisse pas “l’augmenter un peu” et annuler tout le programme.
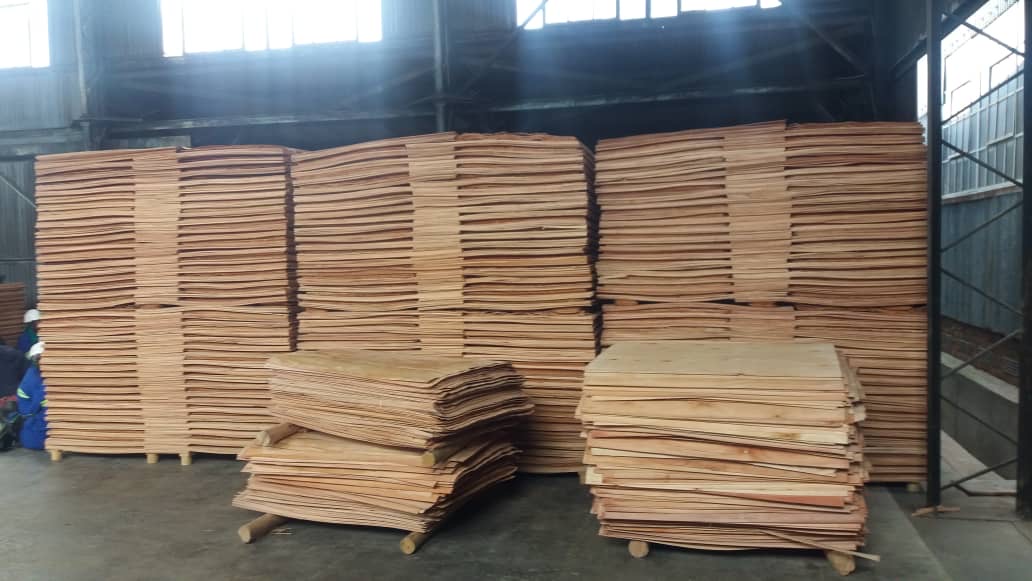
La conception de l’évacuation mérite une attention particulière pour le pin. Parce que la résine s’échappe avec l’air humide, le système d’évacuation doit évacuer la vapeur sans rejeter toute la chaleur sensible. Un bien équilibré machine de séchage de placageréinjecte 80 à 90 % de l’air de la zone, évacue uniquement la fraction chargée d’humidité et fait passer cet air extrait par une boucle de récupération de chaleur afin que l’air d’appoint entrant soit préchauffé. Sur le pin en particulier, cette chaleur récupérée est rentabilisée deux fois : une fois par les économies de carburant, une fois par la réduction de l’accumulation de résine, car les conduits ne passent pas aussi violemment du chaud au froid. Les scieries qui négligent la récupération de chaleur sur les lignes de pin le regrettent généralement en l’espace d’une saison, lorsque l’encrassement de l’échangeur impose des arrêts hebdomadaires.
La discipline de maintenance est la partie que personne ne met dans la brochure. Les lignes de pin ont besoin d’un rythme de nettoyage. Les rouleaux ou les courroies sont raclés selon un calendrier—souvent toutes les une à deux semaines selon le débit et la charge de résine. Les conduits sont ouverts et le film de condensat est retiré avant qu’il ne se polymérise en un revêtement semblable à du vernis. Les pales de ventilateur sont vérifiées parce qu’un déséquilibre de résine perturbe la rotation et crée un flux d’air irrégulier qu’aucun contrôleur ne peut entièrement compenser. Un séchoir à placage de bois Le pin en cours de transformation n’est pas un actif « à installer et oublier » ; c’est un système qui récompense la scierie qui traite la résine comme le contaminant qu’elle est.
Le volet commercial est celui où le séchage du pin prend enfin tout son sens. Oui, la vitesse de ligne baisse par rapport au peuplier. Oui, la main-d’œuvre de nettoyage augmente. Oui, la fenêtre de température est plus étroite. Mais le pin est bon marché, abondant et très demandé dans le contreplaqué de construction, les qualités d’emballage et les produits lamellés. Les scieries qui gagnent avec le pin ne sont pas celles qui courent après la machine la plus performante — ce sont celles qui maintiennent l’humidité finale à 8–12 %, gardent les rejets pour fentes de rive et tuilage à un faible niveau, et livrent une feuille en laquelle la ligne de collage peut avoir confiance. Lorsqu’un machine de séchage de placage maintient cette enveloppe poste après poste, la légère perte de débit est insignifiante à côté du gain en qualité de face vendable.
L’expérience de Shine Machinery auprès des scieries d’Asie du Sud-Est et tournées vers l’exportation indique la même direction. Les programmes de séchage du pin sont stockés comme leur propre recette : entrée basse, zone principale modérée, sortie douce, refroidissement réel, et un plan de nettoyage inscrit dans la procédure d’exploitation standard plutôt que laissé au hasard. Là où un séchoir à quatre étages traite des essences mélangées, le passage du pin dispose de sa propre carte des zones et de sa propre vitesse de ligne, afin que la machine ne soit pas obligée de sécher le bouleau et le pin sur la même courbe. L’objectif n’est pas de forcer le pin à se comporter comme un feuillu. L’objectif est de laisser le pin sécher comme le pin veut réellement le faire — assez lentement pour que la résine exsude au lieu de bouillir, assez uniformément pour que la feuille reste plane, assez frais pour que la couleur survive.
Les opérateurs qui débutent avec le pin commettent une erreur prévisible : ils voient le panneau vert à 60–100 % d’humidité et supposent que le séchoir « n’est pas assez agressif ». Alors ils ouvrent le brûleur, poussent les ventilateurs à fond et regardent la sortie s’empiler de feuilles apparemment sèches. Un jour plus tard, le préposé à la qualité tient des feuilles qui affichent 5 % à la sonde de surface et 14 % au test de rupture. Ce n’est pas un problème de séchoir. C’est le pin qui rappelle à l’usine qui est aux commandes. La solution est rarement plus de chaleur. C’est moins de chaleur, plus de temps, un meilleur équilibre de la circulation d’air et une routine de nettoyage de la résine qui est réellement appliquée.
Rien de tout cela ne signifie que le pin ne peut pas être séché en grande quantité. Il le peut absolument. Des usines du Guangxi, du Fujian, du Vietnam et du sud des États-Unis exploitent des lignes de placage de pin à des tonnages conséquents. Celles qui restent rentables sont celles qui ont cessé de traiter le pin comme une version en bois tendre du peuplier et ont commencé à le traiter comme le matériau chargé de résine, à faible densité et sensible à la couleur qu’il est réellement. Elles préchauffent avec douceur. Elles sèchent fermement, mais sans férocité. Elles refroidissent complètement. Elles nettoient sans relâche. Et elles laissent l’humidimètre — et non l’indicateur de température — leur dire quand la feuille est prête.
Alors, la prochaine fois que quelqu’un demande pourquoi le placage de pin est « difficile à sécher », la réponse honnête n’est pas que l’équipement est mauvais. C’est que le pin arrive avec de la résine dans les canaux, une faiblesse dans les fibres, du pigment dans les parois cellulaires et un gradient d’humidité qui ne se laisse pas brusquer. Un compétentséchoir à placage de bois ne vient pas à bout de ces traits par la force brute. Il travaille avec eux — zone par zone, degré par degré — jusqu’à ce qu’une feuille humide, bouclée, chargée de résine ressorte plate, uniforme, prête à encoller et de la bonne couleur. C’est tout le travail. Tout le reste ne consiste qu’à garder les rouleaux propres et l’enregistreur en marche.
En fin de compte, le pin enseigne une discipline d’usine. Il punit les raccourcis et récompense la patience. Faites-le tourner à chaud et avec négligence et vous vous enliserez dans les rejets, l’accumulation de résine et les réclamations de reclassement. Faites-le tourner selon une vraie courbe — préchauffage faible, zone principale à 120–130 °C, finition douce, refroidissement en dessous de 40 °C, évacuation disciplinée, nettoyage planifié — et le pin devient ce qu’il aurait toujours pu être : un placage bon marché, abondant, parfaitement utilisable, qui sèche proprement et se vend régulièrement. La machine n’est intelligente qu’à la hauteur de la courbe que vous lui donnez. Pour le pin, la courbe est tout.