

Comment choisir une sécheuse à placage adaptée
Choisir la bonne sécheuse à placage est l’une des décisions les plus lourdes de conséquences qu’un propriétaire de scierie de contreplaqué ou de placage puisse prendre. Il ne s’agit pas d’un simple achat de produit banal où le prix le plus bas l’emporte. Une mauvaise sécheuse enferme une usine dans des fissures de rive chroniques, une humidité inégale, une consommation excessive de combustible et des rejets clients qu’aucun réglage de presse à chaud ne peut corriger. La bonne sécheuse à placage de bois, adaptée aux essences de la scierie, à sa plage d’épaisseurs, à sa production quotidienne et à la qualité de ses produits en aval, devient un moteur de rentabilité qui s’amortit en quelques mois. Cet article présente un cadre décisionnel en sept étapes que Shine Machinery utilise lorsqu’elle conseille ses clients en Asie du Sud-Est, en Afrique et en Amérique du Sud sur le choix d’une sécheuse.
La première étape consiste à calculer la demande réelle de production. De nombreux acheteurs commencent par dire « j’ai besoin d’un séchoir de 60 mètres cubes par jour » sans préciser si ce volume correspond à du placage humide ou du placage sec, à une équipe ou à trois équipes, ni quel taux d’humidité initial contiennent leurs grumes. Ces détails changent tout. En conditions tropicales, le placage fraîchement déroulé peut présenter une humidité de 60 % à 100 %, dépassant parfois 120 % pendant la saison des pluies. Les données du secteur montrent que le séchage d’un mètre cube de placage humide consomme environ 400 000 kcal de chaleur. Une usine visant 60 mètres cubes par jour sur un horaire de deux équipes de 20 heures doit traiter environ 3 mètres cubes par heure, ce qui correspond à une charge thermique d’environ 1 200 000 kcal par heure. En tenant compte d’un rendement thermique de 75 % et d’une marge de sécurité de 20 % à 30 %, le brûleur et la chambre doivent être dimensionnés pour environ 1 600 000 kcal par heure ou plus. Établir un devis de séchoir sur la base d’une capacité en mètres cubes secs sans confirmer les équipes, l’humidité initiale et les conditions météorologiques est la recette d’une sous-capacité chronique. Le séchoir à placage de bois doit être dimensionné pour l’entrée humide dans le pire des cas, et non pour la sortie sèche dans le meilleur des cas.
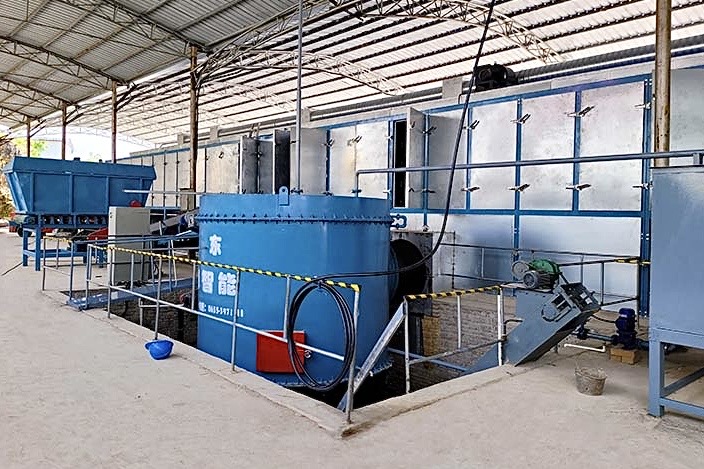
La deuxième étape consiste à choisir le type de machine en fonction de l’épaisseur du placage et de l’usage final. C’est ici que l’on commet le plus d’erreurs. Les séchoirs à bande maillée et les séchoirs à rouleaux ne sont pas interchangeables. Les séchoirs à placage à bande maillée prennent en charge les placages décoratifs minces de 0,3 mm à 1,5 mm, en empêchant le gondolement, l’enroulement des bords et les marques d’indentation. Ils sont indispensables pour le placage reconstitué, le noyer reconstitué et les parements de qualité hôtelière. Les séchoirs à rouleaux utilisent des rouleaux en acier chauffés pour aplatir mécaniquement et transporter les feuilles de 1,2 mm à 5,0 mm. Ils sont plus rapides, moins coûteux et idéaux pour les âmes de contreplaqué et les placages de dos d’essences comme le peuplier, l’hévéa, l’eucalyptus et le Falcata. Essayer de faire passer un placage de face de 0,5 mm dans un séchoir à rouleaux produit des marques de rouleaux et un enroulement des bords. Faire passer une âme structurelle de 3,5 mm dans un séchoir à bande maillée gaspille de l’espace au sol et de l’énergie. Les usines qui produisent à la fois des placages de face minces et des âmes épaisses devraient soit installer deux lignes dédiées, soit choisir une machine convertible avec des sections à bande maillée et à rouleaux. Un séchoir à placage de bois ne vaut que par son adéquation mécanique à l’épaisseur du produit.
La troisième étape consiste à faire correspondre la courbe de séchage aux essences de bois. Tous les placages ne tolèrent pas la même chaleur. Les essences légères et de faible densité comme le peuplier, le balsa et le Falcata nécessitent des températures d’entrée douces de 80 °C à 90 °C et des températures de zone principale de 120 °C à 130 °C. L’hévéa, qui contient des sucres et des gommes naturels, nécessite un préchauffage de 90 °C à 100 °C et un séchage principal de 140 °C à 155 °C, suivi d’un refroidissement complet pour éviter les moisissures. Le pin et le sapin libèrent de la résine qui peut cuire sur les rouleaux et les bandes ; ils exigent une entrée de 80 °C à 90 °C et des zones principales de 120 °C à 130 °C avec des vitesses de ligne plus lentes. Les feuillus durs comme le bouleau et le hêtre font migrer l’humidité lentement et nécessitent un temps de séjour prolongé. Les placages teints reconstitués sont les plus sensibles : ils nécessitent une entrée de 70 °C à 80 °C, un séchage principal de 90 °C à 110 °C et une section de refroidissement dédiée pour éviter toute modification de couleur. Une machine de séchage de placage de qualité doit offrir un contrôle indépendant de la température multizone et un variateur de fréquence sur le convoyeur, et non un point de consigne unique pour toute la chambre. Une courbe générique pour toutes les essences garantit des rebuts sur au moins une ligne de production.
La quatrième étape consiste à sélectionner la source de chaleur, ce qui revient en réalité à une décision concernant le coût d’exploitation et la disponibilité du combustible. Les fours à air chaud à biomasse brûlant des déchets de bois, de la sciure et des chutes de délignage offrent le coût d’exploitation le plus bas pour les scieries qui génèrent leur propre flux de déchets. C’est pourquoi les séchoirs à air chaud à biomasse de Shine Machinery dominent dans les pôles de contreplaqué au Vietnam, en Indonésie et en Inde. Les systèmes de chaudière à vapeur conviennent aux usines disposant de réseaux de vapeur existants, mais nécessitent des échangeurs de chaleur et une gestion soignée des condensats. Les systèmes à huile thermique offrent le contrôle de température le plus stable pour les placages techniques haut de gamme, mais coûtent plus cher à l’achat. Le gaz naturel est propre et automatisé, mais coûteux et indisponible dans de nombreuses régions productrices. Le chauffage électrique est limité aux lignes de laboratoire. Pour la plupart des usines de contreplaqué des zones tropicales et subtropicales, un four à air chaud à biomasse associé à une solution de secours à vapeur offre la meilleure flexibilité et le coût total de possession le plus bas. Le séchoir à placage de bois n’est économique qu’à hauteur de son combustible, et le combustible est local.
La cinquième étape consiste à définir le niveau d’automatisation en fonction de l’échelle de l’usine. Une petite scierie produisant moins de 30 mètres cubes par jour peut fonctionner avec une alimentation manuelle, des thermostats mécaniques et deux ou trois opérateurs. Une usine de taille moyenne, entre 30 et 90 mètres cubes par jour, nécessite une alimentation automatique, une commande par écran tactile avec automate programmable et des contrôles périodiques de l’humidité en ligne. Une grande exploitation de plus de 90 mètres cubes par jour devrait disposer d’une intégration automatisée du classement, de capteurs d’humidité en ligne à la sortie, d’une surveillance des alarmes à distance et d’un enregistrement des données pour la traçabilité de la qualité. Sur-automatiser une petite usine gaspille du capital. Sous-automatiser une grande usine crée des goulots d’étranglement de main-d’œuvre et une production irrégulière. La machine de séchage des placages doit correspondre à la maturité de gestion de la scierie, et pas seulement à son budget.
La sixième étape consiste à vérifier les conditions du site et les systèmes de sécurité. De nombreux projets de séchoirs s’enlisent à l’installation parce que les dimensions du hall, la hauteur des portes, l’accès des grues ou les allées de maintenance n’ont jamais été mesurés. L’alimentation électrique doit être confirmée : un séchoir moderne avec ventilateurs, variateurs et commandes par automate peut consommer de 50 kW à 200 kW selon sa taille. La sécurité incendie n’est pas négociable : la fine poussière de bois mélangée à l’air chaud et aux vapeurs de résine forme un mélange combustible. La détection d’étincelles, l’extinction automatique à l’eau ou au gaz et l’aspiration des poussières aux zones d’entrée et de sortie sont obligatoires, et non facultatives. La section de refroidissement doit être suffisamment longue pour ramener la température des panneaux sous 40 °C avant l’empilage ; le gerbage de panneaux chauds provoque des déformations, des fissures de rive différées et, dans le pin, une combustion spontanée. Les conduits d’air chaud allant du four à la chambre de séchage doivent être aussi courts que possible : chaque mètre de conduit non isolé perd de la chaleur. Un séchoir à placage de bois qui ne peut pas être installé en toute sécurité et entretenu facilement ne fournira jamais ses performances nominales.
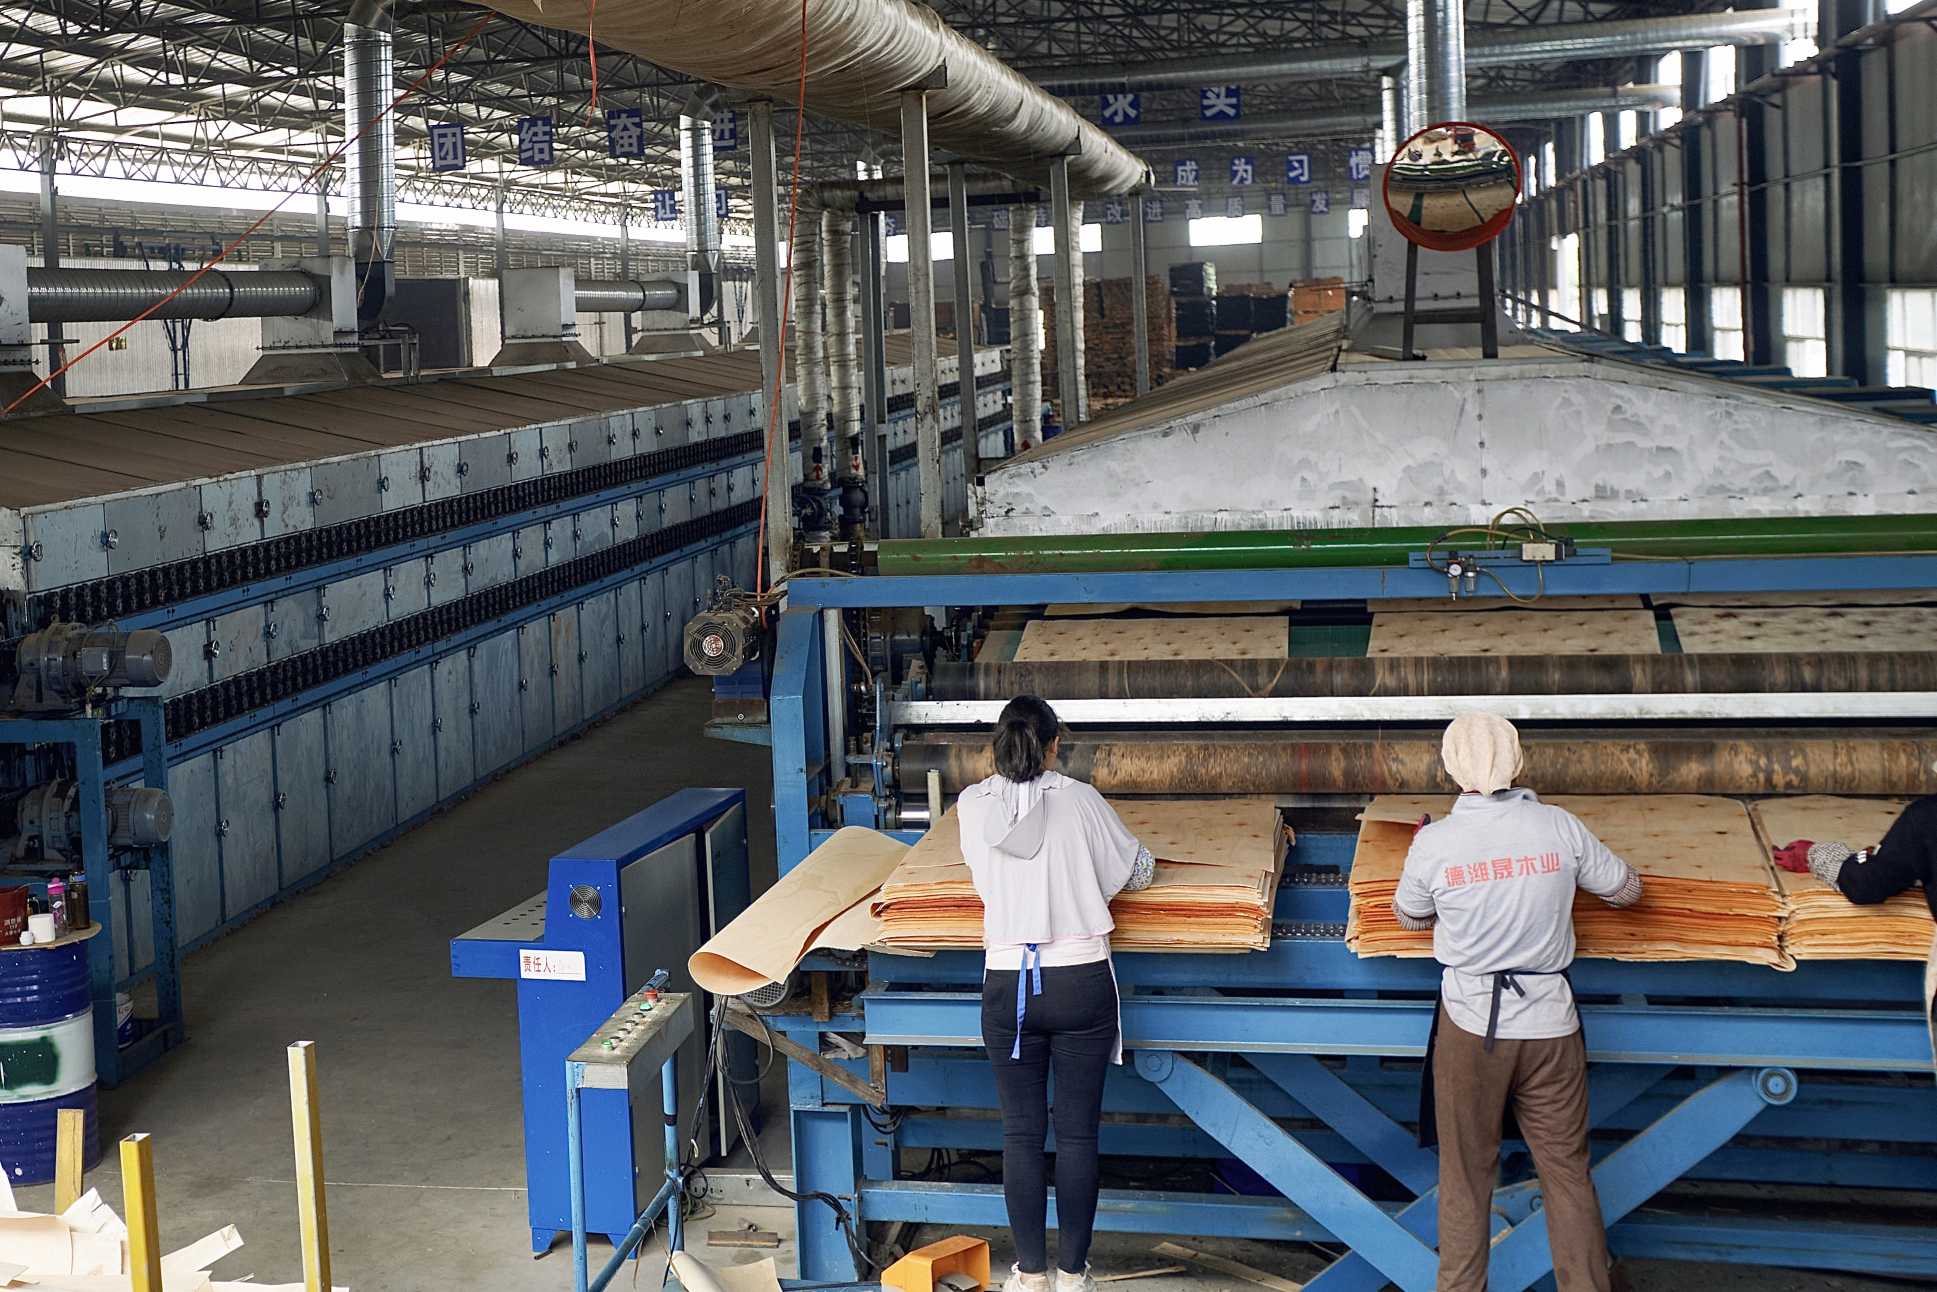
La septième étape consiste à calculer le retour sur investissement, c’est-à-dire la façon dont les décisions d’équipement sont approuvées. La formule est simple : les économies annuelles de combustible plus la valeur annuelle liée à la réduction des taux de rejet, divisées par l’investissement total en équipement. Remplacer un séchoir au gaz naturel par un système à biomasse dans une usine riche en déchets de bois peut réduire le coût du combustible de 40 % à 60 %. Le resserrement de l’uniformité de l’humidité de plus ou moins 2 % à plus ou moins 1 % réduit généralement les feuilles rejetées de 2 % à 4 %. L’élimination de la fissuration des bords grâce à un zonage d’entrée approprié et à une vitesse de ligne contrôlée permet de faire passer davantage de feuilles du grade BB au grade AB. La plupart des séchoirs Shine bien spécifiés atteignent le retour sur investissement en 6 à 18 mois. Toute proposition dépassant 24 mois mérite un second examen approfondi, soit de l’hypothèse de capacité, soit du choix de la source de chaleur. Une machine de séchage de placage n’est pas un centre de coûts lorsqu’elle est dimensionnée et exploitée correctement : elle protège la marge.
Pour résumer le cadre en une phrase : calculez la capacité sur l’entrée humide, choisissez le convoyeur à mailles ou à rouleaux selon l’épaisseur, définissez la courbe selon l’essence, choisissez la biomasse là où il y a du bois de rebut, adaptez l’automatisation à la taille de l’usine, confirmez le site et la sécurité incendie, et prouvez le retour sur investissement en mois, pas en années. Pour les scieries qui suivent ces sept étapes, le séchoir à placage de bois devient la machine la plus fiable de l’atelier. Pour celles qui sautent les étapes deux, trois ou six, il devient une leçon coûteuse.
Shine Machinery fournit à la fois des séchoirs à placage à bande maillée et à rouleaux, avec des sources de chaleur à biomasse, vapeur, huile thermique et gaz, conçus pour les lignes de production de placage de Falcata, Lauan, bois d’hévéa, pin, bouleau et placage d’ingénierie de 30 à 120 mètres cubes par jour. Chaque proposition commence par les mêmes sept questions : production humide quotidienne, équipes, plage d’épaisseur, essences, humidité initiale et cible, source de chaleur existante et dimensions du hall. Les réponses déterminent si le client a besoin d’un séchoir à rouleaux compact à un seul étage, d’un modèle à deux étages économe en énergie ou d’une ligne à bande maillée multizone avec refroidissement. Car dans le séchage du placage, la bonne machine n’est pas celle dont le devis est le plus bas : c’est celle qui transforme les feuilles déroulées humides en placage plat et uniformément sec au coût le plus bas par mètre cube, jour après jour, saison après saison.