

Liste de contrôle de maintenance du séchoir à placage
Une sécheuse à placage est l’un des équipements les plus sollicités dans toute usine de contreplaqué ou de placage. Elle fonctionne à chaud 20 heures par jour, traite des milliers de feuilles humides et ne s’arrête jamais pendant la haute saison. Mais comme toute machine industrielle fonctionnant à haute température avec des pièces mobiles et des poussières combustibles, elle exige une maintenance disciplinée. Négliger ne serait-ce qu’un sous-système peut déclencher une réaction en chaîne : séchage médiocre, fissures de rive, factures de combustible plus élevées, arrêts imprévus et, dans les pires cas, incendie. Cet article présente les points de maintenance les plus importants sur une sécheuse à placage de bois, organisés par priorité de système, afin que les responsables d’usine et les équipes de maintenance sachent exactement où concentrer leur temps.
Le premier domaine de maintenance, et le plus visible, est le système de convoyage — soit des rouleaux dans un séchoir à placage à rouleaux, soit des bandes à mailles dans un séchoir à placage à bandes à mailles. Ces composants transportent chaque feuille à travers la chambre de séchage, et tout désalignement, usure ou défaillance mécanique arrête instantanément la production. Sur les machines à rouleaux, les rouleaux eux-mêmes doivent être maintenus propres et exempts d’accumulation de résine. Le placage chaud libère des sucres et des résines naturels qui cuisent sur les surfaces des rouleaux, créant des points hauts qui marquent ou indentent la feuille suivante. Chaque poste devrait inclure une vérification visuelle des faces des rouleaux, en particulier dans les première et dernière zones où la pression de contact des feuilles est la plus élevée. Les roulements et les boîtiers de roulements doivent être graissés mensuellement avec une graisse haute température classée au-dessus de 150 °C. Le surgraissage est inutile, mais le sous-graissage est dangereux — la chaleur détruit rapidement les roulements. Sur les machines à bandes à mailles, la tension et le guidage de la bande sont les préoccupations quotidiennes. Une bande qui dérive d’un côté raclera la paroi de la chambre, effilochera la maille et finira par se déchirer. Un réglage quotidien du guidage et des contrôles hebdomadaires de tension préviennent la plupart des défaillances de bande. Les chaînes d’entraînement et les pignons sur les deux types de machines nécessitent une lubrification chaque semaine en utilisant de l’huile pour engrenages robuste 220# sur les réducteurs et un lubrifiant de chaîne approprié sur les maillons ouverts. Les niveaux d’huile des réducteurs doivent être vérifiés toutes les 500 heures de fonctionnement et changés selon le calendrier du fabricant.
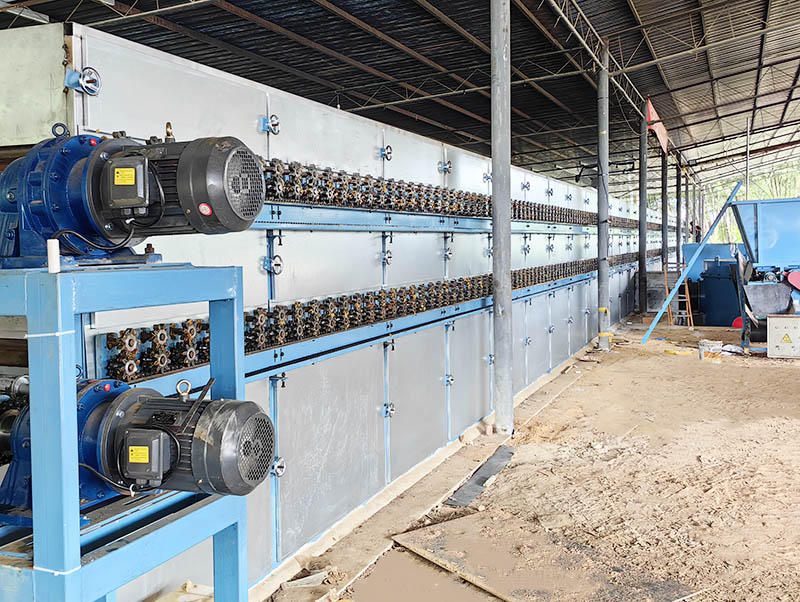
La deuxième priorité concerne les roulements et les points de lubrification. Un séchoir à placage de bois typique comporte des dizaines de roulements fonctionnant dans des conditions de température élevée, d’humidité élevée et de forte concentration de poussière. La graisse standard se dégrade rapidement au-dessus de 120 °C ; une graisse haute température au complexe de lithium ou synthétique est donc obligatoire pour tous les roulements de la zone chaude. Les roulements étanches doivent être remplis à 20 %–30 % de leur capacité ; les roulements ouverts à 30 %–50 %. Un excès de graisse génère une chaleur excessive et attire la poussière. Les roulements de la zone chaude sur les séchoirs à rouleaux nécessitent souvent une lubrification toutes les deux semaines en pleine saison, et non le calendrier mensuel utilisé dans les services plus froids. Les équipes de maintenance doivent afficher près du séchoir une carte de lubrification indiquant chaque point de roulement, le type de graisse et la fréquence. Lorsqu’un roulement tombe en panne sur un séchoir en fonctionnement, la fenêtre de réparation est courte—mais si le roulement de rechange n’a pas été pré-graissé et préparé à proximité, cette courte fenêtre se transforme en un arrêt d’une demi-journée.
Vient ensuite le système d’air : ventilateurs, turbines, courroies et gaines. Les ventilateurs sont les poumons d’une sécheuse de placage. Ils déplacent l’air chaud sur la surface du placage et évacuent l’humidité évaporée. Avec le temps, les turbines accumulent poussière, résine et fines particules de bois. Cette accumulation détruit l’équilibre dynamique, provoquant vibrations, bruit et défaillance prématurée des roulements. Les turbines doivent être nettoyées à chaque quart ou, au minimum, chaque semaine. Un simple contrôle visuel — rechercher une accumulation inégale sur les surfaces des aubes — permet de détecter la plupart des problèmes tôt. Les courroies d’entraînement (courroies trapézoïdales) reliant les moteurs aux arbres des ventilateurs doivent être vérifiées mensuellement pour la tension. Les courroies détendues patinent, réduisant le débit d’air et augmentant la charge du moteur. Les courroies trop tendues surchargent les roulements. Les gaines à l’intérieur de la chambre doivent être inspectées trimestriellement pour détecter les fuites d’air, les sections affaissées ou les buses détachées. Un seul joint soufflé à une jonction de gaine peut détourner l’air chaud du placage, créant un point froid qui apparaîtra plus tard sous forme d’humidité inégale à la sortie.
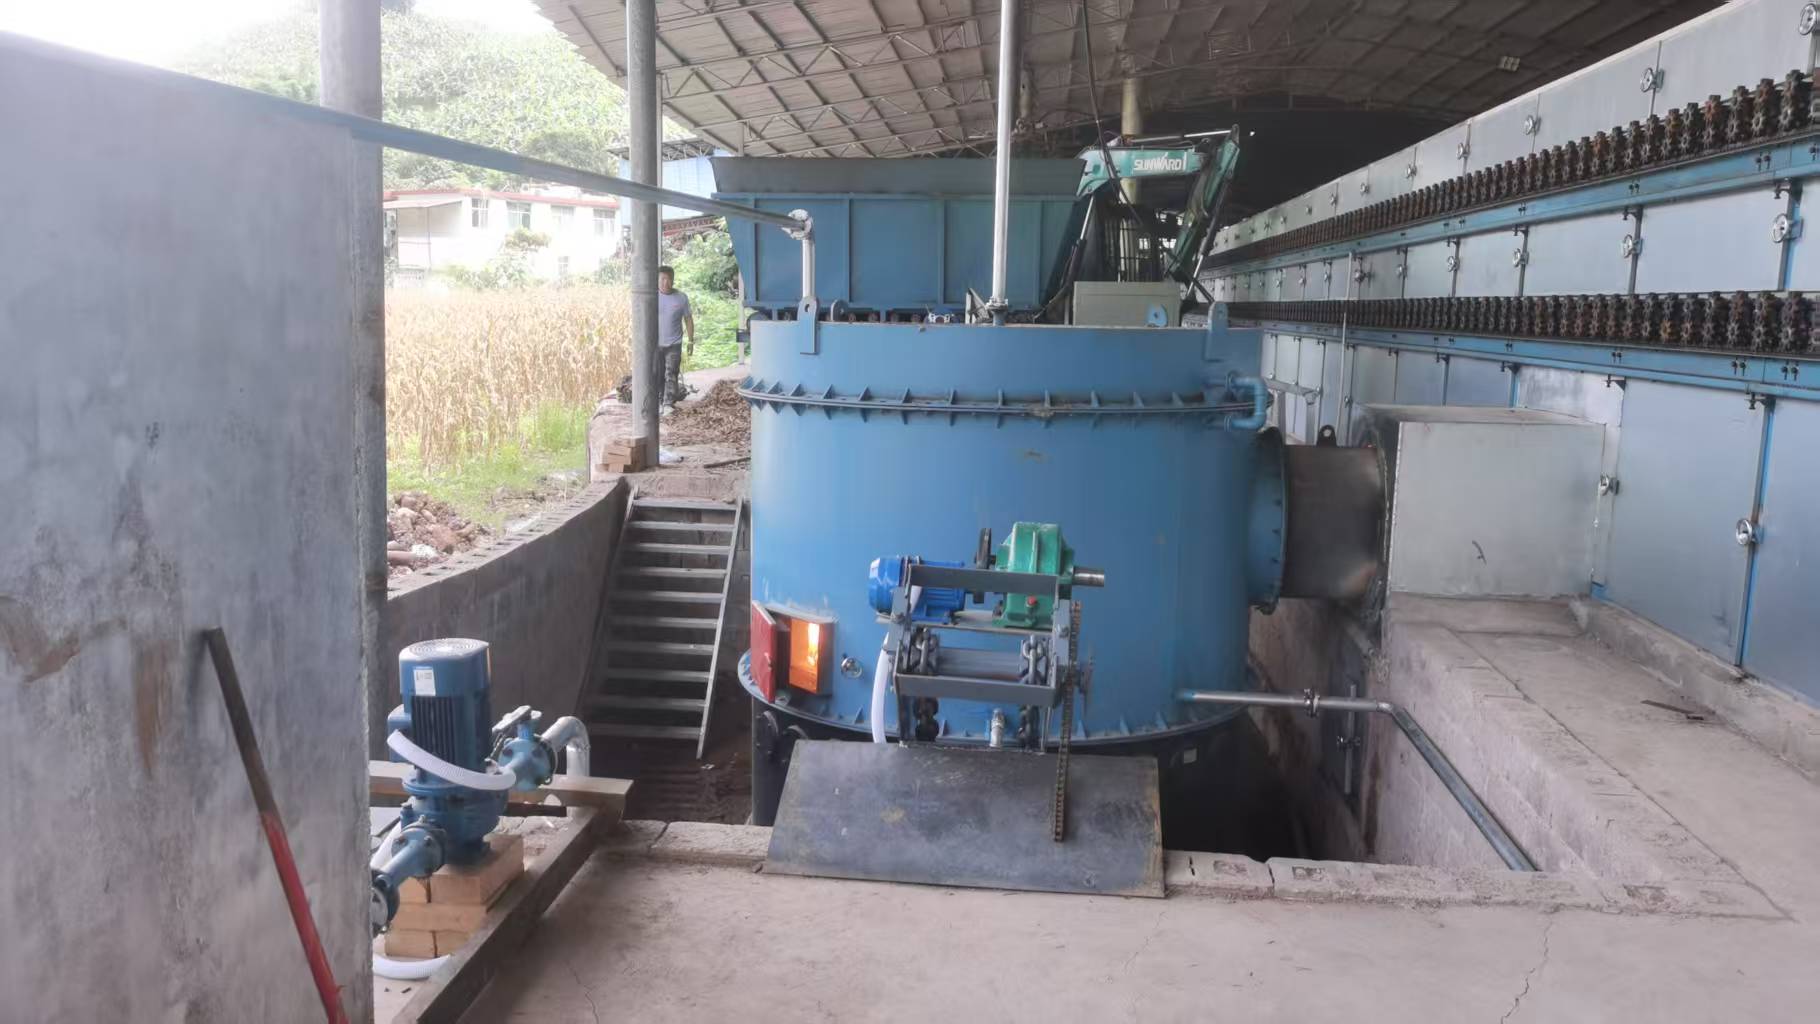
Le quatrième système critique est la source de chaleur et l’équipement de combustion. Que l’usine utilise un four à air chaud à biomasse, une chaudière à vapeur avec échangeur de chaleur ou un brûleur à gaz, c’est là que la plupart des incendies se déclarent et que la plupart du combustible est gaspillé. Les fours à biomasse nécessitent un retrait quotidien des cendres des grilles et un nettoyage hebdomadaire des passages de gaz de combustion. L’accumulation de cendres sur les grilles restreint l’admission d’air, provoquant une combustion incomplète et une fumée qui tache le placage de couleur claire. Les passages de gaz de combustion recouverts de suie perdent rapidement leur efficacité de transfert de chaleur : une couche de suie de 3 mm peut réduire l’efficacité de 15 % à 30 %. Les systèmes à vapeur nécessitent une vérification hebdomadaire des purgeurs de condensat ; un purgeur défaillant laisse la vapeur s’échapper directement, gaspillant la chaleur et créant des variations d’humidité à l’intérieur du séchoir. Les brûleurs à gaz et à mazout nécessitent un nettoyage des buses, une inspection du détecteur de flamme et une vérification de la pression du gaz chaque mois. Les électrodes d’allumage s’usent et doivent être remplacées avant de tomber en panne, pas après. Un séchoir à placage de bois n’est fiable que dans la mesure de sa source de chaleur : lorsque le four tombe en panne, toute la ligne s’arrête.
Cinquièmement, il y a l’échangeur de chaleur et le canal d’air chaud. Dans les sécheurs chauffés à la vapeur ou à l’huile thermique, des faisceaux de tubes à ailettes transfèrent la chaleur du fluide caloporteur à l’air. Ces ailettes retiennent la poussière, la résine et les fines de bois qui agissent comme un isolant et bloquent le transfert de chaleur. Un nettoyage mensuel de la surface à l’air comprimé ou avec une brosse douce rétablit l’efficacité. Un nettoyage approfondi trimestriel de l’ensemble du canal d’air élimine les débris accumulés qui restreignent le débit. L’inspection des panneaux d’isolation, des joints de porte et du matériau d’étanchéité des trappes d’accès empêche les infiltrations d’air froid qui obligent le brûleur à travailler davantage. Un sécheur qui laisse échapper 10 % de son air chaud par des joints défectueux revient essentiellement à brûler de l’argent.
Sixièmement, les capteurs et les systèmes de contrôle. Les séchoirs modernes reposent sur des automates programmables (PLC), des variateurs de fréquence, des capteurs de température, des sondes d’humidité et parfois des humidimètres en ligne. Ces dispositifs ne sont utiles que s’ils mesurent avec précision. Les capteurs de température dérivent avec le temps, surtout dans les environnements à cycles fréquents. Les étalonner par rapport à une référence connue chaque trimestre évite le problème du type « le séchoir indique 130 °C mais on a l’impression qu’il fait 110 °C ». Les capteurs d’humidité et d’humidité du bois nécessitent encore plus d’attention : la poussière de bois se dépose sur les surfaces des sondes et fausse les lectures. Les humidimètres en ligne à la sortie du séchoir doivent être vérifiés chaque semaine par rapport à des essais de laboratoire par séchage à l’étuve. Les armoires de commande doivent être maintenues exemptes de poussière ; une couche de sciure conductrice sur les bornes de relais peut provoquer des défauts intermittents qu’il est presque impossible de localiser. Les journaux d’alarmes de l’automate programmable doivent être examinés chaque semaine, et pas seulement lorsqu’un défaut se déclenche. Des alarmes « mineures » répétées — glissement de courroie, surchauffe, faible débit d’air — sont des signaux d’alerte précoces d’une panne plus grave à venir.
Septième point : la prévention des incendies et l’entretien des locaux. Il ne s’agit pas d’un entretien facultatif ; c’est un entretien vital. L’air chaud, la fine poussière de bois et les vapeurs de résine à l’intérieur d’une sécheuse à placage créent un mélange combustible. Le nettoyage quotidien des zones d’alimentation et de sortie, des interstices entre les rouleaux, du dessous des bandes à mailles et des sols de la chambre élimine la charge de combustible. La poussière de bois ne devrait jamais s’accumuler au-delà d’une fine pellicule, où que ce soit à l’intérieur de la sécheuse. Des brosses douces, et non des meuleuses d’angle ou des racloirs en acier, doivent être utilisées sur les surfaces des rouleaux afin d’éviter d’endommager le fini. De nombreuses usines planifient un nettoyage interne complet chaque fin de semaine pendant la saison de production : une équipe entre dans la sécheuse refroidie avec des aspirateurs et des brosses, retirant chaque dépôt accessible. Cette seule pratique prévient plus d’incendies de sécheuse que n’importe quel système d’extinction automatique.
Huitièmement, la section de refroidissement à la sortie du séchoir mérite une mention particulière. Les ventilateurs et les conduits de refroidissement doivent être inspectés mensuellement pour détecter les obstructions. Si la section de refroidissement tombe en panne, les feuilles chaudes sortent à plus de 60 °C, sont empilées immédiatement et soit se déforment, soit s’auto-enflamment (surtout le pin), soit développent des fissures de bord différées. Un simple contrôle au thermomètre infrarouge au convoyeur de sortie indique à l’équipe de maintenance si le système de refroidissement fonctionne. Si la température des feuilles dépasse 40 °C à l’empileur, les ventilateurs de refroidissement doivent être entretenus.
En rassemblant le tout, le rythme de maintenance d’un séchoir à placage de bois se présente comme suit :
Quotidien : Vérifier le suivi/la tension de la bande ou la propreté des rouleaux, inspecter les roues des ventilateurs, nettoyer les zones d’entrée/sortie, contrôler les températures des paliers à la main, vérifier la flamme du brûleur et l’évacuation des cendres (biomasse), consulter le journal des alarmes de l’automate.
Hebdomadaire : graisser les roulements de la zone chaude, lubrifier les chaînes, vérifier la tension des courroies trapézoïdales, nettoyer les turbines si cela n’a pas été fait quotidiennement, tester les purgeurs de condensat (vapeur), étalonner le capteur d’humidité par rapport à un échantillon de laboratoire, inspecter les joints de porte.
Mensuel : nettoyer en profondeur les ailettes de l’échangeur de chaleur, vérifier les niveaux d’huile des réducteurs, valider l’étalonnage des capteurs de température, inspecter les gaines pour détecter les fuites, entretenir les ventilateurs de refroidissement, préparer des roulements et courroies de rechange.
Trimestriel : nettoyage interne complet de la chambre, détartrage des passages de gaz de combustion, essais d’isolement des variateurs et des moteurs, remplacement des sections usées de la bande à mailles, remise en état des buses du brûleur.
Annuel : vidange complète de l’huile de boîte de vitesses, audit complet de l’inventaire des roulements, remplacement de toute la graisse haute température par du stock neuf, essai de pression des circuits de vapeur/huile thermique, révision complète du brûleur, mise à niveau du logiciel de l’automate programmable si disponible.
Une sécheuse de placage bien entretenue fonctionne plus silencieusement, consomme moins de carburant, produit un rendement plus uniforme et dure des années de plus qu’une machine négligée. La différence de coût d’exploitation annuel entre un programme de maintenance rigoureux et une approche réactive du type « réparer quand ça casse » se chiffre souvent à 15 %–25 % rien qu’en économies de carburant, sans compter le coût évité d’une panne majeure. Pour les clients de Shine Machinery, nous fournissons un manuel de maintenance détaillé avec chaque sécheuse, mais l’élément vraiment déterminant est d’instaurer une culture où l’équipe de maintenance comprend pourquoi chaque tâche compte—et pas seulement ce qu’il faut faire.
Fissuration des bords, humidité irrégulière, factures de carburant en hausse et arrêts inattendus sont presque toujours les symptômes d’un entretien négligé quelque part dans cette liste. Le séchoir dit quelque chose à l’opérateur. La question est de savoir si quelqu’un écoute avant que la prochaine feuille ne se fissure, que la prochaine courroie ne se déchire ou que le prochain roulement ne se grippe. Un séchoir à placage de bois n’est pas une machine que l’on règle et que l’on oublie. C’est un système de précision qui récompense l’attention par la fiabilité, l’efficacité et le profit.