

Teneur en humidité du placage : impact sur la production de contreplaqué
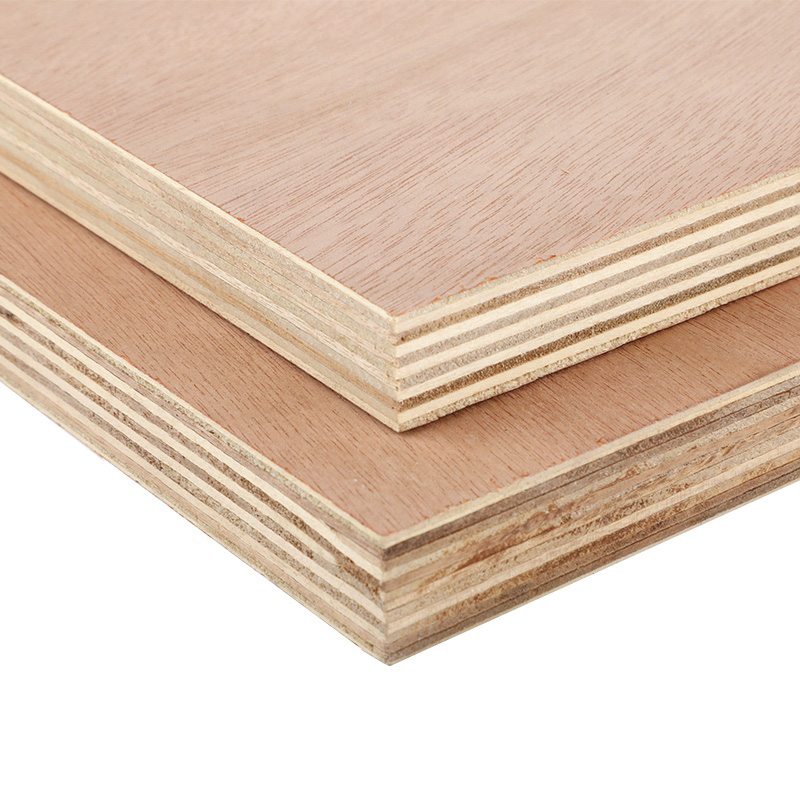
Dans la fabrication du contreplaqué, la teneur en humidité (TH) des placages est sans doute le paramètre de procédé le plus sensible et le plus critique. L’expérience du secteur montre que plus de 70 % des défauts de qualité du contreplaqué — tels que le cloquage, le décollement et le gauchissement — peuvent être attribués à un contrôle inapproprié de l’humidité des placages. Que vous soyez propriétaire d’une usine de contreplaqué, responsable de production ou acheteur évaluant la qualité d’un fournisseur, comprendre comment la TH des placages affecte chaque étape de la production est essentiel pour réduire les coûts et améliorer la régularité du produit.
Cet article décompose l’impact multidimensionnel de la teneur en humidité des placages sur la production de contreplaqué, du collage à la consommation d’énergie, et fournit des lignes directrices pratiques de contrôle.
1. Impact sur la résistance du collage et la qualité de la colle
Le durcissement des adhésifs (urée-formaldéhyde, phénol-formaldéhyde, MDI, etc.) nécessite des conditions spécifiques de température et d’humidité. Une TH excessivement élevée comme trop faible perturbe cet équilibre.
Lorsque la TH est trop faible (<6 %) :
Pré-durcissement prématuré (pré-cuisson) : Lors du pressage à chaud, une humidité insuffisante dans le placage provoque une solidification trop rapide de la ligne de colle, formant un film sec et faible. La résistance du collage chute brutalement.
Pénétration excessive de la colle : Un placage sec agit comme une éponge, absorbant l’adhésif profondément dans le bois et laissant une couche superficielle « affamée de colle ». Il en résulte une mauvaise adhérence, voire des joints ouverts.
Densification de la surface : Un placage surséché présente de la lignine durcie en surface, ce qui réduit l’ancrage mécanique avec la colle.
Lorsque l’humidité est trop élevée (>14 %) :
Cloquage et délamination : De grandes quantités d’eau libre se transforment en vapeur à 100 °C et plus pendant le pressage. Si la vapeur ne peut s’échapper, elle s’accumule aux lignes de colle faibles, provoquant une séparation interne et des bulles en surface — souvent des défauts fatals.
Dilution de la colle :L’excès d’eau dilue l’adhésif, ce qui réduit la force de collage et provoque parfois un « farinage » (durcissement incomplet).
Temps de pressage prolongé : Plus d’humidité signifie qu’il faut plus de chaleur pour l’évaporation avant que la température n’atteigne le point de durcissement de la colle (120–140 °C), ce qui réduit le rendement.
Plages de taux d’humidité (TH) idéales :
Placages de face/arrière : 8 %–10 % (légèrement plus faible pour l’état de surface et un collage solide)
Placages de cœur : 10 %–12 % (légèrement plus élevé pour fournir de la vapeur qui favorise l’écoulement de la colle)
Au sein d’un même panneau, la variation de TH entre les couches doit être ≤ 2 % afin d’éviter un déséquilibre des contraintes.
2. Impact sur le pressage à chaud et la consommation d’énergie
La teneur en humidité influence directement la quantité d’énergie nécessaire et la durée du pressage.
Condition de TH |
Effet sur le pressage à chaud |
Conséquence énergétique |
|---|---|---|
Trop élevé |
Doit évaporer de grandes quantités d’eau libre avant que la colle ne durcisse |
La consommation de vapeur/électricité augmente de 15 % à 30 % ; le temps de cycle s’allonge de 20 % à 40 % |
Trop bas |
Chauffe rapidement mais la colle pré-durcit ; peut nécessiter une température plus élevée |
Température plus élevée → consommation d’énergie plus élevée ; risque de brûlure du placage |
Optimal et uniforme |
L’humidité crée une légère vapeur pour faciliter l’écoulement de la colle, puis durcit rapidement |
Cycle de pressage le plus court, coût énergétique le plus faible |
Une règle empirique utile : dans la plage raisonnable, chaque réduction de 1 % de l’humidité du placage peut raccourcir le temps de pressage à chaud d’environ 3 % à 5 %. Cependant, un séchage excessif vous oblige à ajouter de la vapeur ou à prolonger le temps de maintien, ce qui annule les économies.
3. Impact sur la stabilité dimensionnelle et le gauchissement
Une humidité inégale est un tueur caché de la planéité du contreplaqué.
Le gradient d’humidité crée des contraintes internes : Si le placage de face est à 6 % et l’âme à 14 %, l’humidité migre de l’âme vers la face après le pressage. Au refroidissement, l’âme se rétracte plus que la face, provoquant un gauchissement ou une torsion.
Déformation après installation : Un contreplaqué dont l’humidité initiale est inégale continuera d’absorber ou de libérer de l’humidité chez le client, entraînant un gonflement du plancher, un désalignement des portes d’armoire ou un bombement du coffrage.
Contrainte de cisaillement entre couches :Lors du collage, si des placages adjacents présentent des taux d’humidité significativement différents, leurs taux de retrait divergent après le collage, générant des forces de cisaillement susceptibles de provoquer un délaminage à long terme.
4. Impact sur la consommation de colle et les coûts
Les extrêmes d’humidité gaspillent l’adhésif :
Trop sec : La colle pénètre trop profondément → il faut augmenter l’application de colle de 10 % à 15 % pour compenser.
Trop humide : La colle est diluée → la teneur effective en solides diminue, ce qui exige plus de colle ou un adhésif plus concentré.
Humidité optimale : La colle forme un film uniforme avec une profondeur de pénétration de seulement 0,1 à 0,3 mm, ce qui minimise la consommation.
Par exemple, sur une ligne de production fabriquant 500 feuilles de contreplaqué par jour, réduire l’humidité moyenne des placages de 15 % à 10 % peut économiser environ 200 à 500 $ par jour en coûts d’adhésif (selon le type de colle), tout en réduisant les rebuts liés aux bulles.
5. Impact sur la manutention des placages et l’efficacité du montage
Placages trop séchés : Ils deviennent cassants et se brisent facilement lors de la manipulation, du prépressage et du chargement. Les placages fins (<0,6 mm) peuvent être impossibles à traiter sans fissures.
Placages trop humides :Sont souples et sujettes au froissement, ce qui rend difficile l'alignement des couches. Les bords peuvent ne pas être droits, augmentant les pertes lors du rognage. Les placages humides ont également tendance à coller ensemble, ralentissant les lignes de pose automatiques.
Placages correctement séchés : Possèdent une flexibilité et une élasticité idéales — ni cassants ni froissés — permettant une pose plus rapide et plus précise et de meilleures performances de pré-pressage.
6. Exigences d'humidité pour différents adhésifs
Différents systèmes de colle ont des tolérances d'humidité (MC) distinctes :
Type d'adhésif |
Humidité optimale du placage (MC) |
Motif |
|---|---|---|
Urée-formaldéhyde (UF) |
8 %–12 % |
Sensible à l'humidité ; une humidité élevée provoque des bulles, une humidité faible provoque une pré-cuisson |
Phénol-formaldéhyde (PF) |
10 %–14 % |
Durcissement plus lent, nécessite plus de chaleur/humidité ; résistance élevée à l’eau |
Modifié au mélamine |
8 %–11 % |
Semblable à l’UF mais meilleure résistance à la chaleur ; plage de MC légèrement plus large |
MDI (Isocyanate) |
5 %–10 % |
Extrêmement sensible à l’eau ; l’humidité réagit avec le MDI et consomme la colle |
Colle à base de soja/bio |
8 %–12 % |
Le durcissement dépend de l’évaporation de l’eau ; une humidité trop élevée favorise les moisissures, tandis qu’une humidité trop faible affaiblit l’adhérence |
7. Meilleures pratiques en matière de contrôle de la production
Pour maintenir un taux d’humidité (MC) optimal, mettez en œuvre les mesures suivantes :
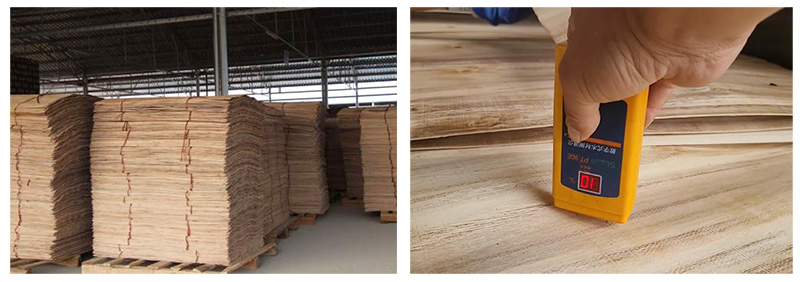
Conditionnement après séchage : Après le séchoir, stockez les placages dans une chambre tampon pendant 12 à 24 heures afin d’égaliser le taux d’humidité (variation interne < 2 %).
Humidimètres en ligne : Installez des capteurs à résistance ou à micro-ondes avant le pressage à chaud. Reliez les données aux commandes de vitesse et de température du séchoir pour un ajustement en temps réel.
Contrôle différentiel entre l’âme et les faces : Autorisez un taux d’humidité des placages d’âme supérieur de 2 % à 3 % à celui des placages de face. Lors du pressage, cette légère migration d’humidité vers la surface améliore en réalité le collage.
Gestion de l’humidité ambiante : Ajustez les réglages du séchoir et la teneur en matières solides de la colle en fonction des variations saisonnières d’humidité dans l’atelier.
Empilage correct : Couvrez les piles de placage pour éviter la réabsorption d’humidité ou un séchage à l’air inégal avant le collage.
Conclusion
La teneur en humidité du placage est le « commutateur principal » de la production de contreplaqué. Bien maîtrisée, elle garantit un collage solide, une faible consommation d’énergie, un gauchissement minimal et une réduction des coûts de colle. Négligée, elle entraîne des cloques, des décollements, des rebuts et un gaspillage de ressources. Pour les usines de contreplaqué qui visent à être compétitives à l’échelle mondiale, investir dans une mesure précise de l’humidité et des processus de séchage cohérents n’est pas une option : c’est fondamental.
Vous cherchez à moderniser votre ligne de séchage de placage ou à ajouter une détection d’humidité en ligne à votre usine de contreplaqué ? Notre équipe propose des solutions personnalisées pour le séchage de placages de résineux et de feuillus, vous aidant à atteindre à chaque fois la teneur en humidité optimale. Contactez-nous dès aujourd’hui pour discuter de vos besoins de production et obtenir une proposition détaillée.