

Pourquoi les bords du placage se fissurent après le séchage
Chaque fabricant de contreplaqué et de placage a déjà été confronté à la même vision frustrante : des feuilles parfaitement déroulées entrent dans le séchoir lisses et intactes, pour n’en ressortir qu’avec de fines fissures déchiquetées courant le long des bords. Ces fissures peuvent sembler mineures, mais elles réduisent directement le rendement, déclassent le placage de face en bois de cœur et, dans les cas graves, obligent des lots entiers à être reséchés ou mis au rebut. Comprendre pourquoi les fissures de bord se produisent — et comment les prévenir — est essentiel pour toute usine qui dépend d’un machine de séchage de placage pour préparer les feuilles au collage et au pressage. Cet article détaille les six causes profondes des fissures de bord après séchage et explique comment un bon fonctionnement d’un séchoir à placage de bois élimine chacune d’elles.
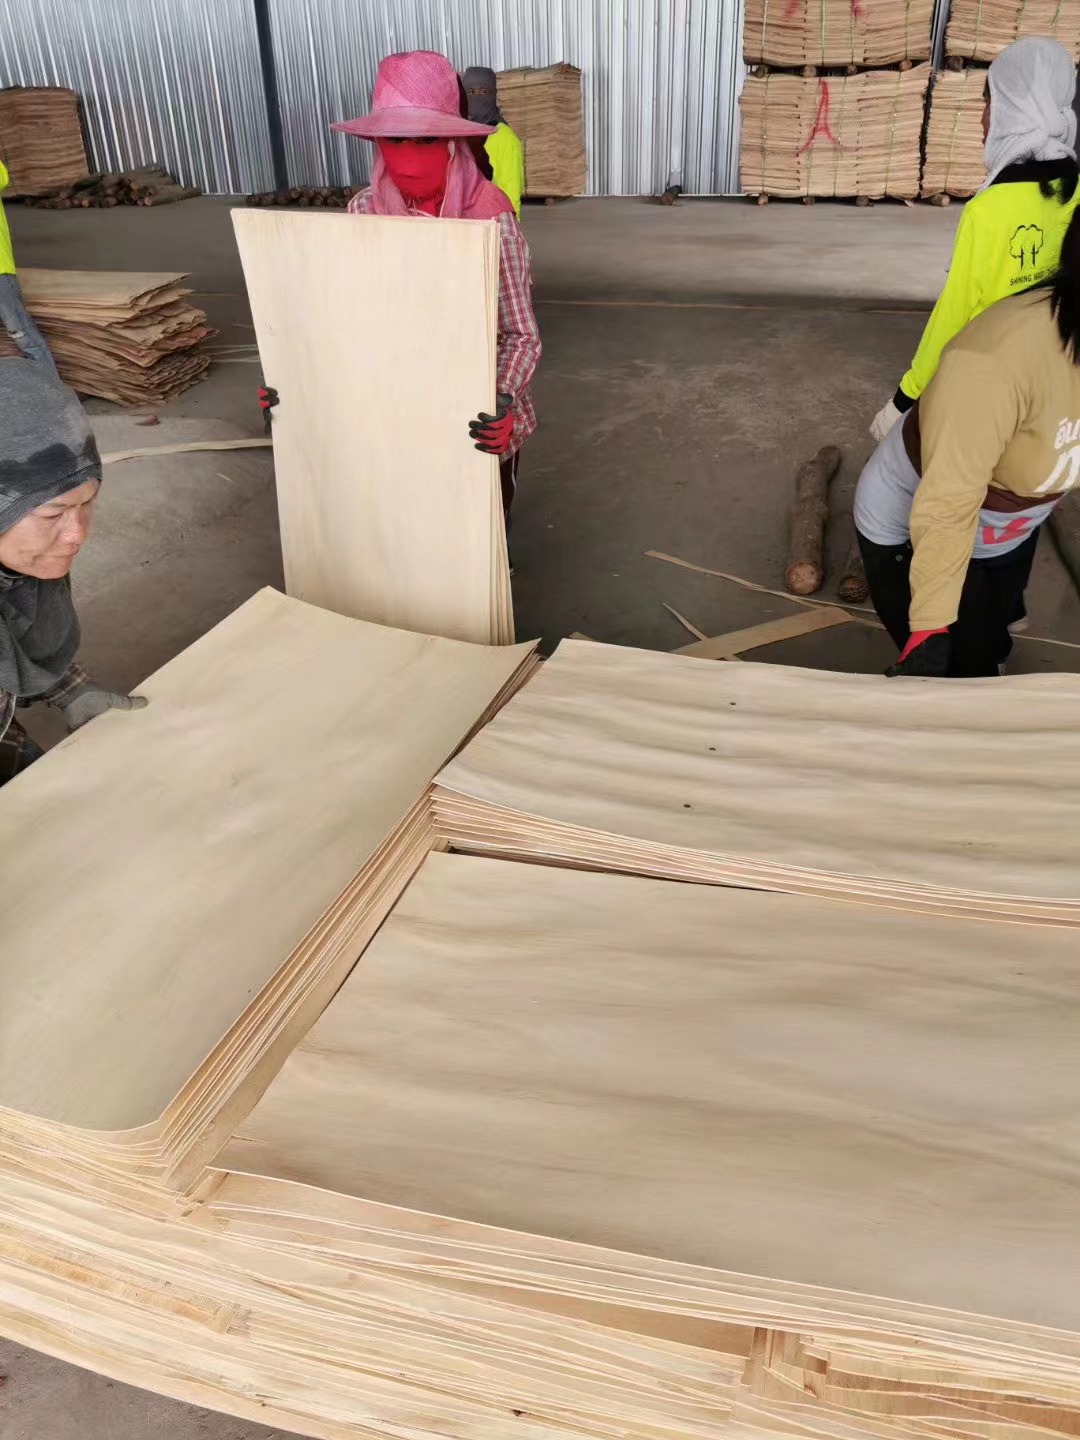
La cause numéro un des fissures de bord est une température d’entrée excessive. Lorsque le placage humide entre pour la première fois dans un machine de séchage de placagel’humidité de surface commence immédiatement à s’évaporer. Si la zone d’entrée est réglée trop chaud—par exemple, de 150 °C à 180 °C—les fibres de surface se rétractent presque instantanément tandis que les couches internes sont encore saturées. Comme les bords d’une feuille de placage exposent une plus grande surface à l’air chaud que le centre, ils sèchent le plus vite. La surface sèche tire contre l’intérieur humide, et les bords—étant la partie la plus mince et la plus faible—se fendent en premier. L’approche correcte consiste à installer une zone de préchauffage à l’entrée du séchoir, en maintenant la température entre 80 °C et 100 °C. Cela permet à l’humidité interne de migrer progressivement vers l’extérieur avant que la zone de séchage principale ne prenne le relais à 120 °C à 140 °C. Un séchoir bien conçuséchoir à placage de bois comprend toujours un contrôle de température multizone précisément pour cette raison.
Le deuxième facteur majeur est la vitesse de séchage. De nombreux opérateurs poussent la vitesse de ligne au maximum parce qu’ils veulent un rendement quotidien plus élevé. Mais lorsqu’un placage vert à une teneur en humidité de 60 % à 100 % est tiré à travers un machine de séchage de placage trop rapidement, le taux d’évaporation de l’eau dépasse ce que les fibres de bois peuvent tolérer. Les feuilles minces de 0,3 mm à 0,8 mm sont particulièrement vulnérables. Les fibres de bord perdent leur humidité si rapidement que les parois cellulaires se rompent avant même que la feuille atteigne le milieu de la chambre. Réduire la vitesse de la ligne de seulement 10 % à 20 % suffit souvent à arrêter complètement la fissuration. Les placages épais de 2,5 mm à 5,0 mm peuvent tolérer des vitesses légèrement plus élevées, mais eux aussi ont besoin d’une courbe adaptée. Un séchoir à placage de bois avec un variateur de fréquence sur le convoyeur permet à l’opérateur d’ajuster finement la vitesse selon l’essence de bois et l’épaisseur au lieu de deviner.
L’essence de bois elle-même est la troisième cause, souvent négligée. Tous les placages ne se comportent pas de la même manière à l’intérieur d’un machine de séchage de placageLe bois d’hévéa, par exemple, a des vaisseaux grossiers et une densité modérée ; si on le sèche au-dessus de 155 °C, des fissures de rive apparaissent en quelques minutes. Le pin et le sapin contiennent de la résine et présentent de grandes différences de densité entre le bois initial et le bois final, ce qui les rend sujets aux fentes de rive s’ils ne sont pas préchauffés lentement entre 120 °C et 130 °C. Les essences légères comme le peuplier et le balsa ont des fibres courtes qui ne peuvent tout simplement pas résister à un soufflage agressif à l’air chaud. Les feuillus durs tels que le chêne et le hêtre font migrer l’humidité lentement et nécessitent un temps de séchage prolongé à chaleur modérée. Même le Falcata et le Lauan—courants dans les usines de contreplaqué d’Asie du Sud-Est—se fissureront sur les rives si le séchoir à placage de boisest réglé pour un feuillu tropical générique sans ajustement. La solution consiste à créer des recettes de séchage propres à chaque essence : abaisser la température d’entrée de 10 °C à 15 °C et prolonger le temps de séjour de 15 % à 20 % pour les essences sensibles aux fissures.
La conception du flux d’air à l’intérieur de la chambre de séchage est le quatrième coupable. Dans de nombreux séchoirs à bande à mailles, les buses d’air latérales sont dirigées directement vers les bords du placage. Cela semble logique pour un chauffage uniforme, mais cela crée une « zone de sur-séchage » localisée sur le périmètre de la feuille. L’humidité des bords s’évapore bien plus vite que celle du centre de la face, ce qui déclenche des fissures de contraction. Un équipement professionnel bien conçumachine de séchage de placage oriente les buses latérales de 5 à 10 degrés vers le centre de la feuille, et non droit vers les bords. La fréquence du ventilateur doit également être réduite dans la section d’entrée afin que la vitesse de l’air reste dans une plage modérée. Si la bande à mailles est beaucoup plus large que la largeur du placage, l’installation de déflecteurs ou de rideaux de bord empêche l’air chaud errant de balayer les côtés de la feuille. Lorsqu’unséchoir à placage de bois est mis en service, ces angles de buses et positions de déflecteurs doivent être vérifiés avant la première production—et non découverts après qu’une pile de placages fissurés se soit accumulée.
Un refroidissement insuffisant après le séchage constitue la cinquième cause—et l’une des plus faciles à corriger. Le placage fraîchement séché sortant d’un machine de séchage de placage peut encore être à 80 °C à 120 °C. Si les feuilles sont immédiatement empilées, mises en paquets ou couvertes de plastique, la chaleur interne résiduelle continue à pousser l’humidité vers l’extérieur. Mais cette vapeur est piégée entre les couches, ce qui crée une pression de vapeur qui s’échappe par le point le plus faible : les bords. Le résultat est une fissuration retardée des bords qui n’apparaît pas dans le séchoir, mais dans l’aire d’empilage une heure plus tard. Chaque séchoir à placage de bois destiné à la production de contreplaqué devrait comporter une section de refroidissement dédiée—soit par convection naturelle, soit par air froid forcé—ramenant la température des feuilles en dessous de 40 °C avant le contact avec la pile suivante. Pour les essences riches en résine comme le pin, un refroidissement complet est aussi une exigence de sécurité incendie ; l’auto-inflammation a été documentée lorsque des feuilles chaudes étaient mises en paquets trop tôt.
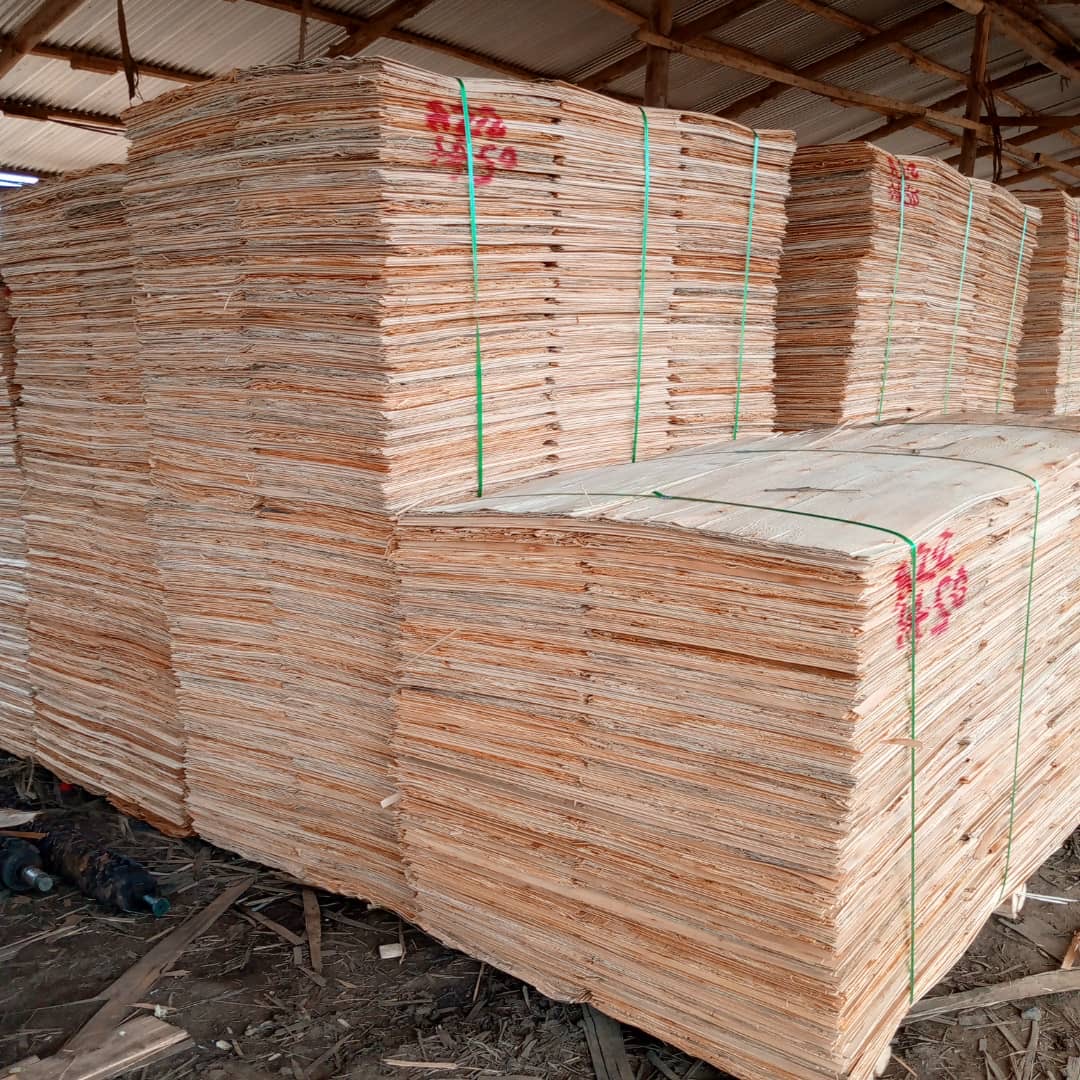
La sixième cause, et la plus souvent négligée, se produit avant même que le placage n'atteigne le séchoir : une mauvaise qualité de déroulage. Un machine de séchage de placage ne crée pas de fissures à partir de rien : il révèle des micro-dommages déjà présents dans la feuille. Si la lame de déroulage est émoussée, si l'écartement des couteaux est incorrect ou si la bille a été insuffisamment cuite dans la chambre de vaporisation, des micro-fissures se forment le long du bord du placage pendant la coupe. Celles-ci sont invisibles lorsque la feuille est humide, mais dès qu'elle entre dans un séchoir à placage de bois et se rétracte, ces micro-fissures s'ouvrent en fentes visibles. C'est pourquoi l'entretien des lames est essentiel : Shine Machinery livre toujours une lame de déroulage et quatre lames de coupe avec chaque ligne de production, et recommande à ses clients de garder 4 à 6 lames de déroulage supplémentaires et 8 lames de coupe supplémentaires en stock. Une lame affûtée produit des bords nets qui résistent au séchage. Une lame émoussée garantit des fissures de bord, quelle que soit la perfection avec laquelle le séchoir à placage de bois est réglé.
Au-delà de ces six causes, il existe des habitudes opérationnelles qui font ou défont la qualité des bords. Le classement des feuilles séchées immédiatement après leur sortie aide à identifier précocement les schémas de fissuration—si des fissures apparaissent systématiquement sur un côté de la feuille, le brûleur ou le ventilateur de ce côté du machine de séchage de placage peut être en surchauffe. Si les fissures se concentrent à l’extrémité arrière de chaque feuille, la vitesse de la ligne est probablement trop rapide pour l’épaisseur. Si chaque feuille d’un certain lot de grumes se fissure, le problème vient de l’essence ou de la préparation des grumes, pas du séchoir lui-même. Enregistrer ces schémas crée une boucle de rétroaction : le séchoir communique avec le tour de déroulage, la chaudière à vapeur et la table de classement. Un séchoir à placage de bois n’est pas une boîte isolée ; c’est le point de contrôle qualité où chaque erreur en amont devient visible.
Pour la sélection de l’équipement, le type de séchoir influence également le risque de fissuration des bords. Les séchoirs à bande métallique soutiennent les placages décoratifs minces sur toute la largeur, empêchant l’enroulement des bords qui conduit à un séchage inégal. Les séchoirs à rouleaux aplatissent mécaniquement les pièces plus épaisses, mais peuvent concentrer la chaleur aux lignes de contact des rouleaux, aggravant parfois la contrainte des bords sur les essences sensibles. Un modèle moderne machine de séchage de placage de Shine Machinery utilise une combinaison de profils de température multizones, de rétroaction d’humidité, de récupération de chaleur et de convoyage à vitesse variable pour rendre l’élimination de l’humidité douce et uniforme. Lorsqu’il est correctement configuré pour l’essence de bois du client—qu’il s’agisse de Falcata, de Lauan, d’hévéa ou de pin—la fissuration des bords passe d’un problème chronique à une rare exception.
En termes pratiques, éliminer les fissures de bord signifie suivre huit mots : basse température, séchage lent, évacuation uniforme. Abaissez la zone d’entrée de 10 °C à 20 °C. Ajoutez une section de préchauffage si l’actuel séchoir à placage de bois en manque une. Réduisez la vitesse de la ligne jusqu’à ce que la qualité de sortie se stabilise. Éloignez les buses d’air latérales des bords des feuilles. Installez des déflecteurs de bord. Ajoutez ou prolongez la section de refroidissement. Remplacez les lames de déroulage selon le calendrier prévu. Et surtout, adaptez la courbe de séchage à l’essence de bois au lieu d’utiliser un réglage générique pour tout.
La fissuration des bords n’a rien de mystérieux. C’est le bois qui indique à l’opérateur que quelque chose dans le système est déséquilibré. Le machine de séchage de placage est à la fois l’endroit où les fissures apparaissent et l’outil pour les prévenir. Lorsque la température, la vitesse, le flux d’air, le refroidissement et la qualité de déroulage sont tous alignés, le placage sort du séchoir à placage de bois plat, intact et prêt à être encollé—sans une seule fissure le long du bord. Pour toute usine de contreplaqué qui traite le séchage comme une étape de précision plutôt qu’un travail précipité, la fissuration des bords devient un problème du passé, et non un coût d’exploitation.