

La prochaine vie du placage séché
Une fois que le placage quitte le séchoir au bon niveau d’humidité — généralement 8 % à 12 % pour le bois de cœur destiné au contreplaqué et un intervalle plus serré de 6 % à 10 % pour le placage décoratif ou d’ingénierie — la véritable chaîne de valeur de fabrication commence. Le séchage n’est que l’étape de préparation. Une feuille qui sort d’un séchoir à placage à bande maillée ou d’un séchoir à placage à rouleaux n’est encore que du bois mince. Ce qui se passe ensuite détermine si elle devient un matériau d’emballage bon marché, un contreplaqué structurel, un parement pour meubles ou une surface architecturale haut de gamme.
La première étape de transformation profonde est le classement et le contrôle des défauts. Les feuilles séchées sont empilées, inspectées et séparées selon la qualité visuelle, l’épaisseur, la planéité et l’uniformité de l’humidité. Les placages de face et de dos — ceux dont le fil est propre, la couleur uniforme et qui ne présentent aucun défaut ouvert — sont dirigés vers les surfaces visibles. Les placages de cœur comportant des nœuds, de petites fentes ou des variations de couleur vont à l’intérieur, où l’apparence n’a pas d’importance mais où la stabilité dimensionnelle en a. Dans les usines modernes, cette opération n’est plus purement manuelle. Des scanners d’humidité en ligne, des trieurs visuels par IA et des lignes de largeur/découpe classent les feuilles afin que l’opérateur de superposition n’ait jamais à deviner. Une feuille mal séchée échouera ici ; une feuille bien séchée devient un atout de premier ordre.
Après le classage vient la réparation et la composition. Des rubans étroits issus du déroulage sont assemblés en feuilles entières par aboutage en biseau, aboutage à entures multiples ou machines à épissure sans bande. Les trous, les galeries de vers et les déchirures de bord sont réparés avec un mastic de bois assorti ou des pastilles de réparation poinçonnées et insérées. Pour les lignes décoratives, les bandes sont composées en dispositions appariées par flitch : placage en miroir, placage glissé, placage radial ou panneaux séquencés pour les halls d’hôtel et l’ébénisterie de luxe. Le placage d’ingénierie va plus loin : des bandes teintes sont réassemblées en blocs, retranchées, puis transformées en faces uniformes « fine-line » ou reconstituées qui ressemblent au noyer, à l’ébène ou au teck sans dépendre de grumes rares.
Vient ensuite le collage. Le placage séché passe dans des encolleuses à rouleaux, des encolleuses à rideau ou des systèmes de collage par extrusion. Les placages d’âme reçoivent de l’adhésif sur les deux faces ; les placages de parement restent souvent non encollés sur la face visible afin d’éviter les traversées de colle. L’urée-formaldéhyde est courante pour le contreplaqué d’ameublement intérieur, les systèmes phénol-formaldéhyde ou WBP pour le contreplaqué extérieur, marin et pour coffrage béton, et les adhésifs à faible teneur en formaldéhyde ou de type MDI pour les panneaux destinés à l’export visant la conformité CARB, EPA ou E0/E1. Le dosage de la colle est déterminant : trop peu entraîne des lignes de colle affamées et un délamination ; trop entraîne un poids de panneau excessif, un risque de formaldéhyde et des marques de traversée sous le vernis. Un placage sorti du séchoir à 10 % d’humidité se colle de manière prévisible. Une feuille à 4 % ou 18 % résiste à l’adhésif et ruine le cycle de presse.
Le lay-up est l’étape où la structure est conçue. Les placages sont empilés de manière à ce que les plis adjacents soient orientés à 90 degrés — le cross-banding — ce qui est précisément la raison d’être du contreplaqué. Un nombre impair de plis maintient le panneau équilibré : 3 plis pour les panneaux de meubles légers, 5 et 7 plis pour les portes et les panneaux architecturaux, 9 plis et plus pour les planchers de camions, les planchers de conteneurs et les structures marines. Le placage de face de haute qualité se trouve à l’extérieur ; un placage sain mais moins cher se trouve à l’intérieur. Pour le LVL et les bois de charpente, de nombreux plis minces sont empilés dans une seule direction de fil afin de maximiser la résistance en flexion. Pour les panneaux muraux décoratifs, un seul beau placage de face est stratifié sur un support en MDF, en panneaux de particules ou en contreplaqué. Le rôle du séchoir était de garantir qu’aucune de ces couches ne bouge, ne se voile ni ne se fissure pendant le pressage.
Le pressage à froid vient ensuite. Le paquet empilé entre dans une presse à froid à 0,8–1,0 MPa pendant 15–20 minutes. Cela consolide la pile, chasse l’air emprisonné, empêche le décalage des plis et amorce la phase de gélification de l’adhésif. Les usines qui sautent ou précipitent le pressage à froid constatent souvent des vides en “cordon téléphonique”, des plis désalignés et un ressuage de surface dans la presse à chaud. Le pressage à froid est peu spectaculaire mais lourd de conséquences : il transforme un sandwich lâche en un panneau cohérent.
Le pressage à chaud est le cœur du procédé. Entre 110 et 150 °C et sous une pression de plusieurs kilogrammes par centimètre carré, la résine thermodurcissable réticule et verrouille les plis de placage en un panneau rigide. Les systèmes phénoliques nécessitent plus de chaleur et de temps ; les systèmes à base d’urée durcissent plus vite mais résistent moins à l’eau. Le temps de pressage varie avec l’épaisseur : un panneau de 18 mm peut rester sous les plateaux 7 à 10 minutes, tandis qu’un panneau décoratif de 4 mm peut n’avoir besoin que de quelques minutes. Après l’éjection, les panneaux sont trop chauds et soumis à des contraintes internes pour être manipulés brutalement. Ils passent sur des tables de refroidissement ou des racks de retournement, où la chaleur résiduelle se dissipe et l’humidité s’équilibre. Un usinage prématuré à ce stade provoque un retour élastique et des ondulations sur les bords.
La transformation après pressage transforme le panneau durci en un produit commercialisable. Les ponceuses calibreuses à large bande amènent le panneau à l’épaisseur exacte — souvent ±0,3 mm pour le contreplaqué calibré. Les coupeuses à double scie circulaire le coupent d’équerre à 1220×2440 mm, 1250×2500 mm ou à des dimensions architecturales sur mesure. Les postes de masticage bouchent les nœuds et les fentes de face afin que les défauts ne transparaissent pas à travers le mélaminé, le stratifié HPL ou le film phénolique. Vient ensuite la boucle de valorisation : placage de film pour le coffrage béton, imprégnation mélaminée pour l’agencement de cuisines, collage HPL pour les panneaux de laboratoire et d’agencement de magasins, couche de base UV et laque pour les faces de meubles, scellement des chants avec peinture bloquant l’humidité, et marquage code-barres/traçabilité pour les marchés d’exportation.
Les scénarios d’application déterminent jusqu’où va la transformation profonde. Pour le contreplaqué de construction, l’objectif est l’intégrité structurelle : plis croisés, colle WBP, surfaces poncées ou revêtues de film, faces de coffrage béton réutilisables. Pour le mobilier et l’agencement intérieurle placage séché lui-même est le produit vedette — chêne, noyer, teck, peuplier reconstitué ou eucalyptus à filets fins — stratifié sur un support, poncé à un grain de 150 à 220, teinté, laqué et assemblé en miroir sur les façades de garde-robe. Pour portes et panneaux muraux, le placage est composé pour assurer la continuité du motif sur de grandes surfaces ; un couloir d’hôtel peut nécessiter cinquante vantaux de porte présentant un veinage presque identique. Pour planchers de conteneurs et carrosseries de camions, le placage de bois dur séché est pressé avec de la résine phénolique pour former un panneau extrêmement dense et résistant aux chocs. Pour intérieurs architecturaux décoratifs, le placage d’ingénierie est découpé, assemblé, contrecollé, pressé, poncé et fini jusqu’à ce qu’il ressemble à du bois massif tout en offrant de meilleures performances que le bois massif.
Un bon exemple est une usine de panneaux pour meubles. Le placage de bois d’hévéa ou de peuplier déroulé est séché jusqu’à environ 9 % d’humidité, classé A/B/C, réparé, encollé avec une résine urée E1, assemblé en 5 plis, pressé à froid, pressé à chaud à 125 °C, refroidi pendant la nuit, poncé, puis un placage décoratif de 0,5 mm — naturel ou reconstitué — est laminé sur la surface lors d’un second pressage. Le contreplaqué de base assure la stabilité ; le placage de face fait le prix. Sans un séchage correct en amont, la face décorative cloque ensuite, le support MDF apparaît, ou le panneau se déforme dans l’entrepôt du client.
Un autre exemple est le contreplaqué plaqué film pour la construction. Le placage d’âme en bois dur séché est collé avec une résine phénolique, pressé, refroidi, poncé, puis envoyé dans une presse à placage film où un papier imprégné de phénol se lie aux deux faces. Le résultat résiste à des dizaines de coulées de béton. Ici, la transformation poussée concerne moins l’esthétique que la durabilité chimique : colle imperméable, surface fermée, chants scellés, démoulage répété sans délaminage.
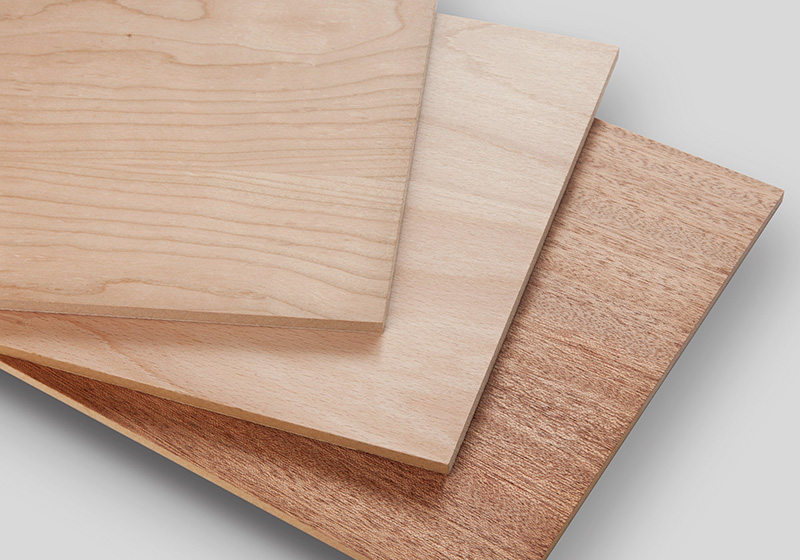
Le placage d’ingénierie ajoute encore une autre couche. Après teinture et recomposition, la feuille tranchée est séchée doucement, assemblée en feuilles entières, stratifiée sur un support, poncée avec précaution—un ponçage agressif détruit les surfaces nacrées ou figurées—puis finie avec un bouche-pores, une couche de base et une couche de finition. Les applications vont des intérieurs de yachts et cabines d’aviation à l’agencement de commerces et au bardage mural résidentiel de luxe. Le séchoir pour ce segment doit être doux ; le processus en aval doit être plus propre que le travail ordinaire du contreplaqué.
En bref, le placage séché ne « devient » pas simplement du contreplaqué. Il devient ce que le marché est prêt à payer. Le bois de cœur devient une structure invisible. Le placage de face devient la raison pour laquelle un acheteur choisit une armoire plutôt qu’une autre. Le placage d’ingénierie devient l’identité de marque d’hôtels, de bureaux et de résidences haut de gamme. La réparation, l’aboutage, le collage, la constitution de contre-placage croisé, le pressage à froid, le pressage à chaud, le calibrage, le délignage, le placage de surface, la finition et le classement sont les étapes qui transforment un fragile ruban de bois en un panneau d’ingénierie doté d’une résistance prévisible, de dimensions stables et d’une réelle valeur commerciale.
Pour les fournisseurs d’équipements, la leçon est claire : un séchoir à placage ne devrait jamais être vendu comme une machine isolée. C’est le premier domino. Si la feuille quitte le séchoir avec une humidité uniforme, une géométrie plane et une surface intacte, toutes les machines en aval — encolleuse, composeuse, presse à froid, presse à chaud, ponceuse, laminoir — fonctionnent mieux. Si elle sort trop sèche, trop humide ou trop gondolée, toute l’usine en paie le prix en aval : plus de rapiéçage, plus de colle, plus de rejets, plus de réclamations. Le séchage prépare le bois ; la transformation profonde crée le produit ; l’application définit le prix.
C’est pourquoi Shine Machinery ne cesse de dire à ses clients : ne demandez pas seulement « à quelle vitesse le séchoir peut-il tourner ». Demandez « que deviendra ce placage ? » Un parement en noyer reconstitué de 0,4 mm pour un hôtel de Dubaï n’est pas la même chose qu’un cœur en bois d’hévéa de 2,5 mm pour une usine chinoise de contreplaqué de construction. Même mot — placage — parcours très différent après le séchoir.
De l’écorceuse au panneau, la feuille séchée n’est plus seulement du bois. Elle est à la fois stock, structure, surface, marque et marge. Le séchoir fixe le plafond ; la transformation poussée décide à quel point l’usine s’en approche.