

Presse vs séchoir à placage à rouleaux
Choisir le bon séchoir à placage ne se résume jamais au prix. Pour les usines de contreplaqué et de placage, la vraie question est de savoir si la ligne de séchage correspond au rythme de production, à l’épaisseur du placage et à l’agencement de l’usine. Deux machines peuvent toutes deux porter le nom de « séchoir à placage de bois » et pourtant fonctionner de manières totalement différentes. Le séchoir à presse multicouche et le séchoir à placage à rouleaux représentent deux philosophies distinctes : le pressage par lots contre la convection continue. Comprendre cette différence aide les propriétaires à éviter des inadéquations coûteuses.
Le fonctionnement de chaque machine
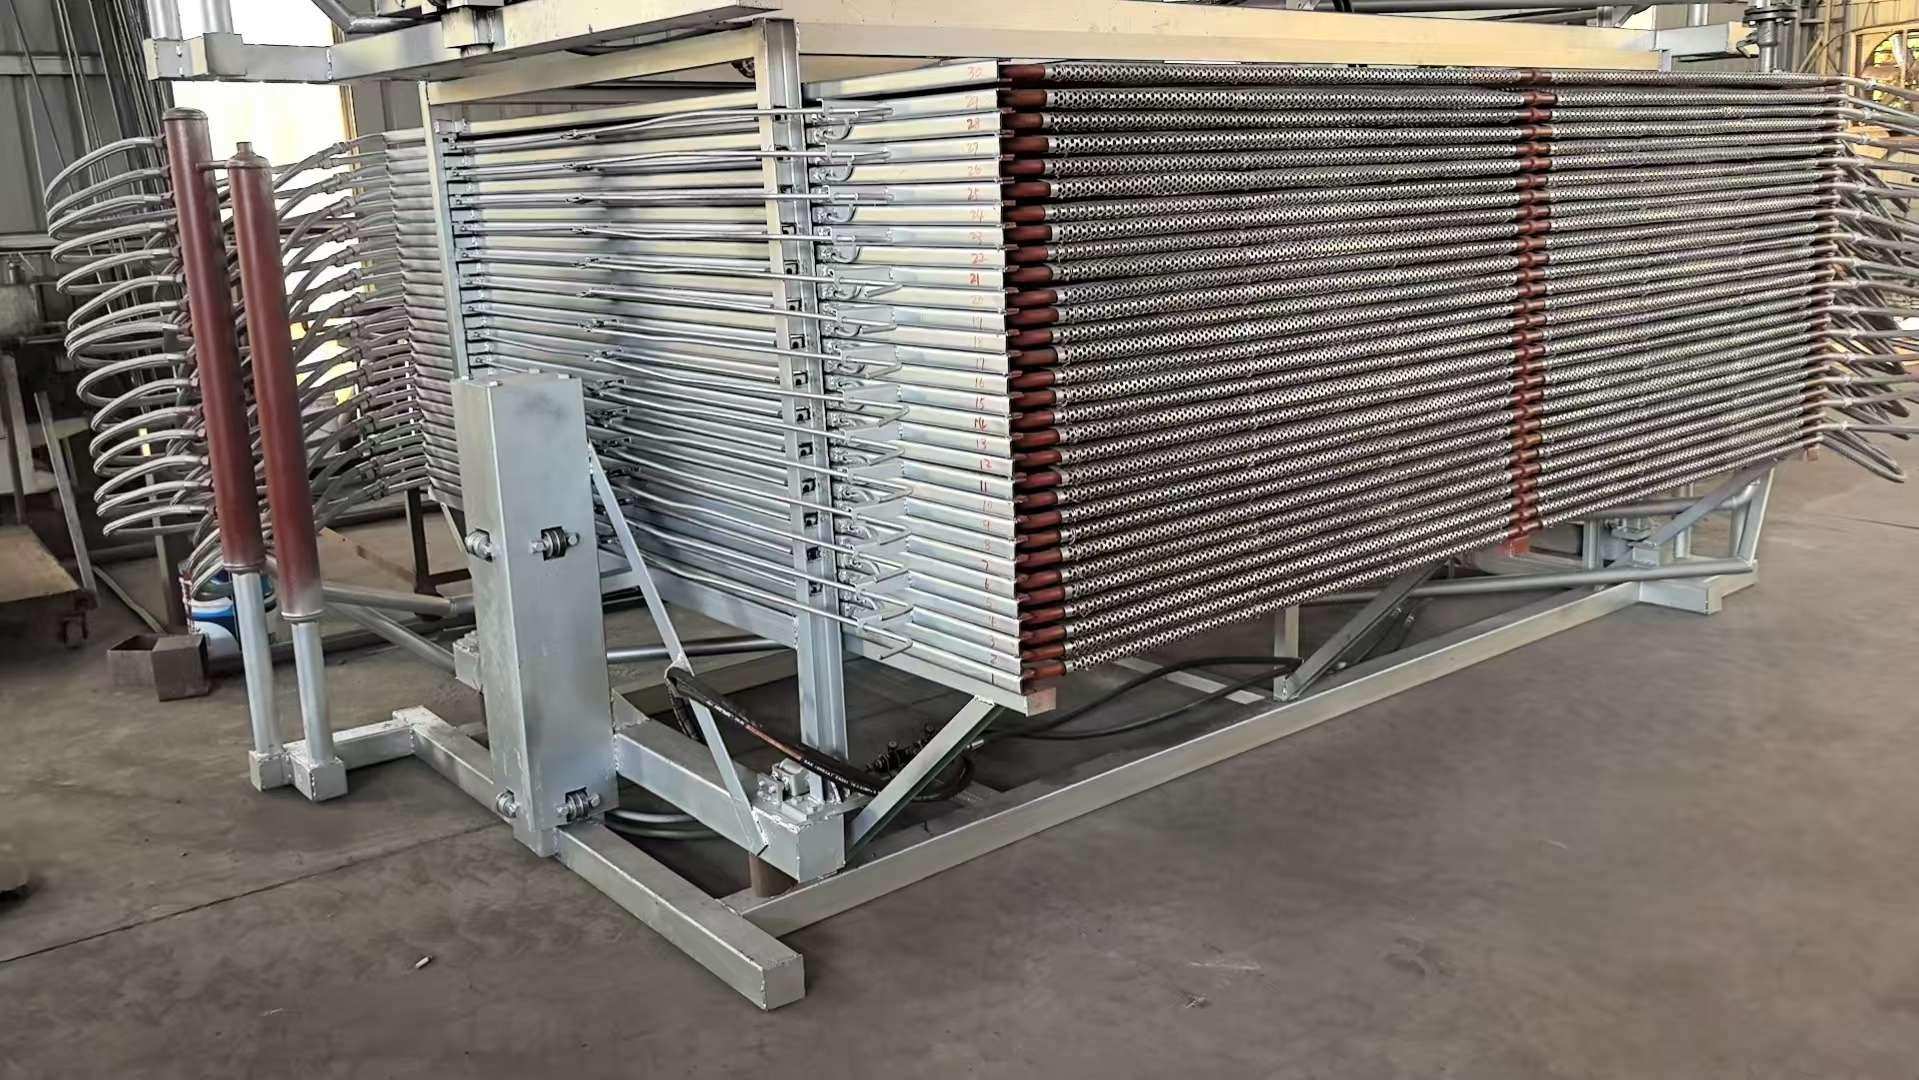
Un séchoir à placage de type presse, parfois appelé séchoir à plateaux multicouches, fonctionne par lots. Le placage fraîchement déroulé est empilé couche par couche entre des plateaux chauffés. La pression hydraulique ferme la presse, et les plateaux chauds — généralement chauffés par vapeur ou par huile thermique — conduisent la chaleur directement dans le bois. L’humidité s’échappe par un cycle de respiration consistant en une décompression et un resserrage. Chaque lot prend environ 30 à 60 minutes. La machine ne fonctionne pas en continu ; elle charge, presse, respire, refroidit légèrement et décharge.
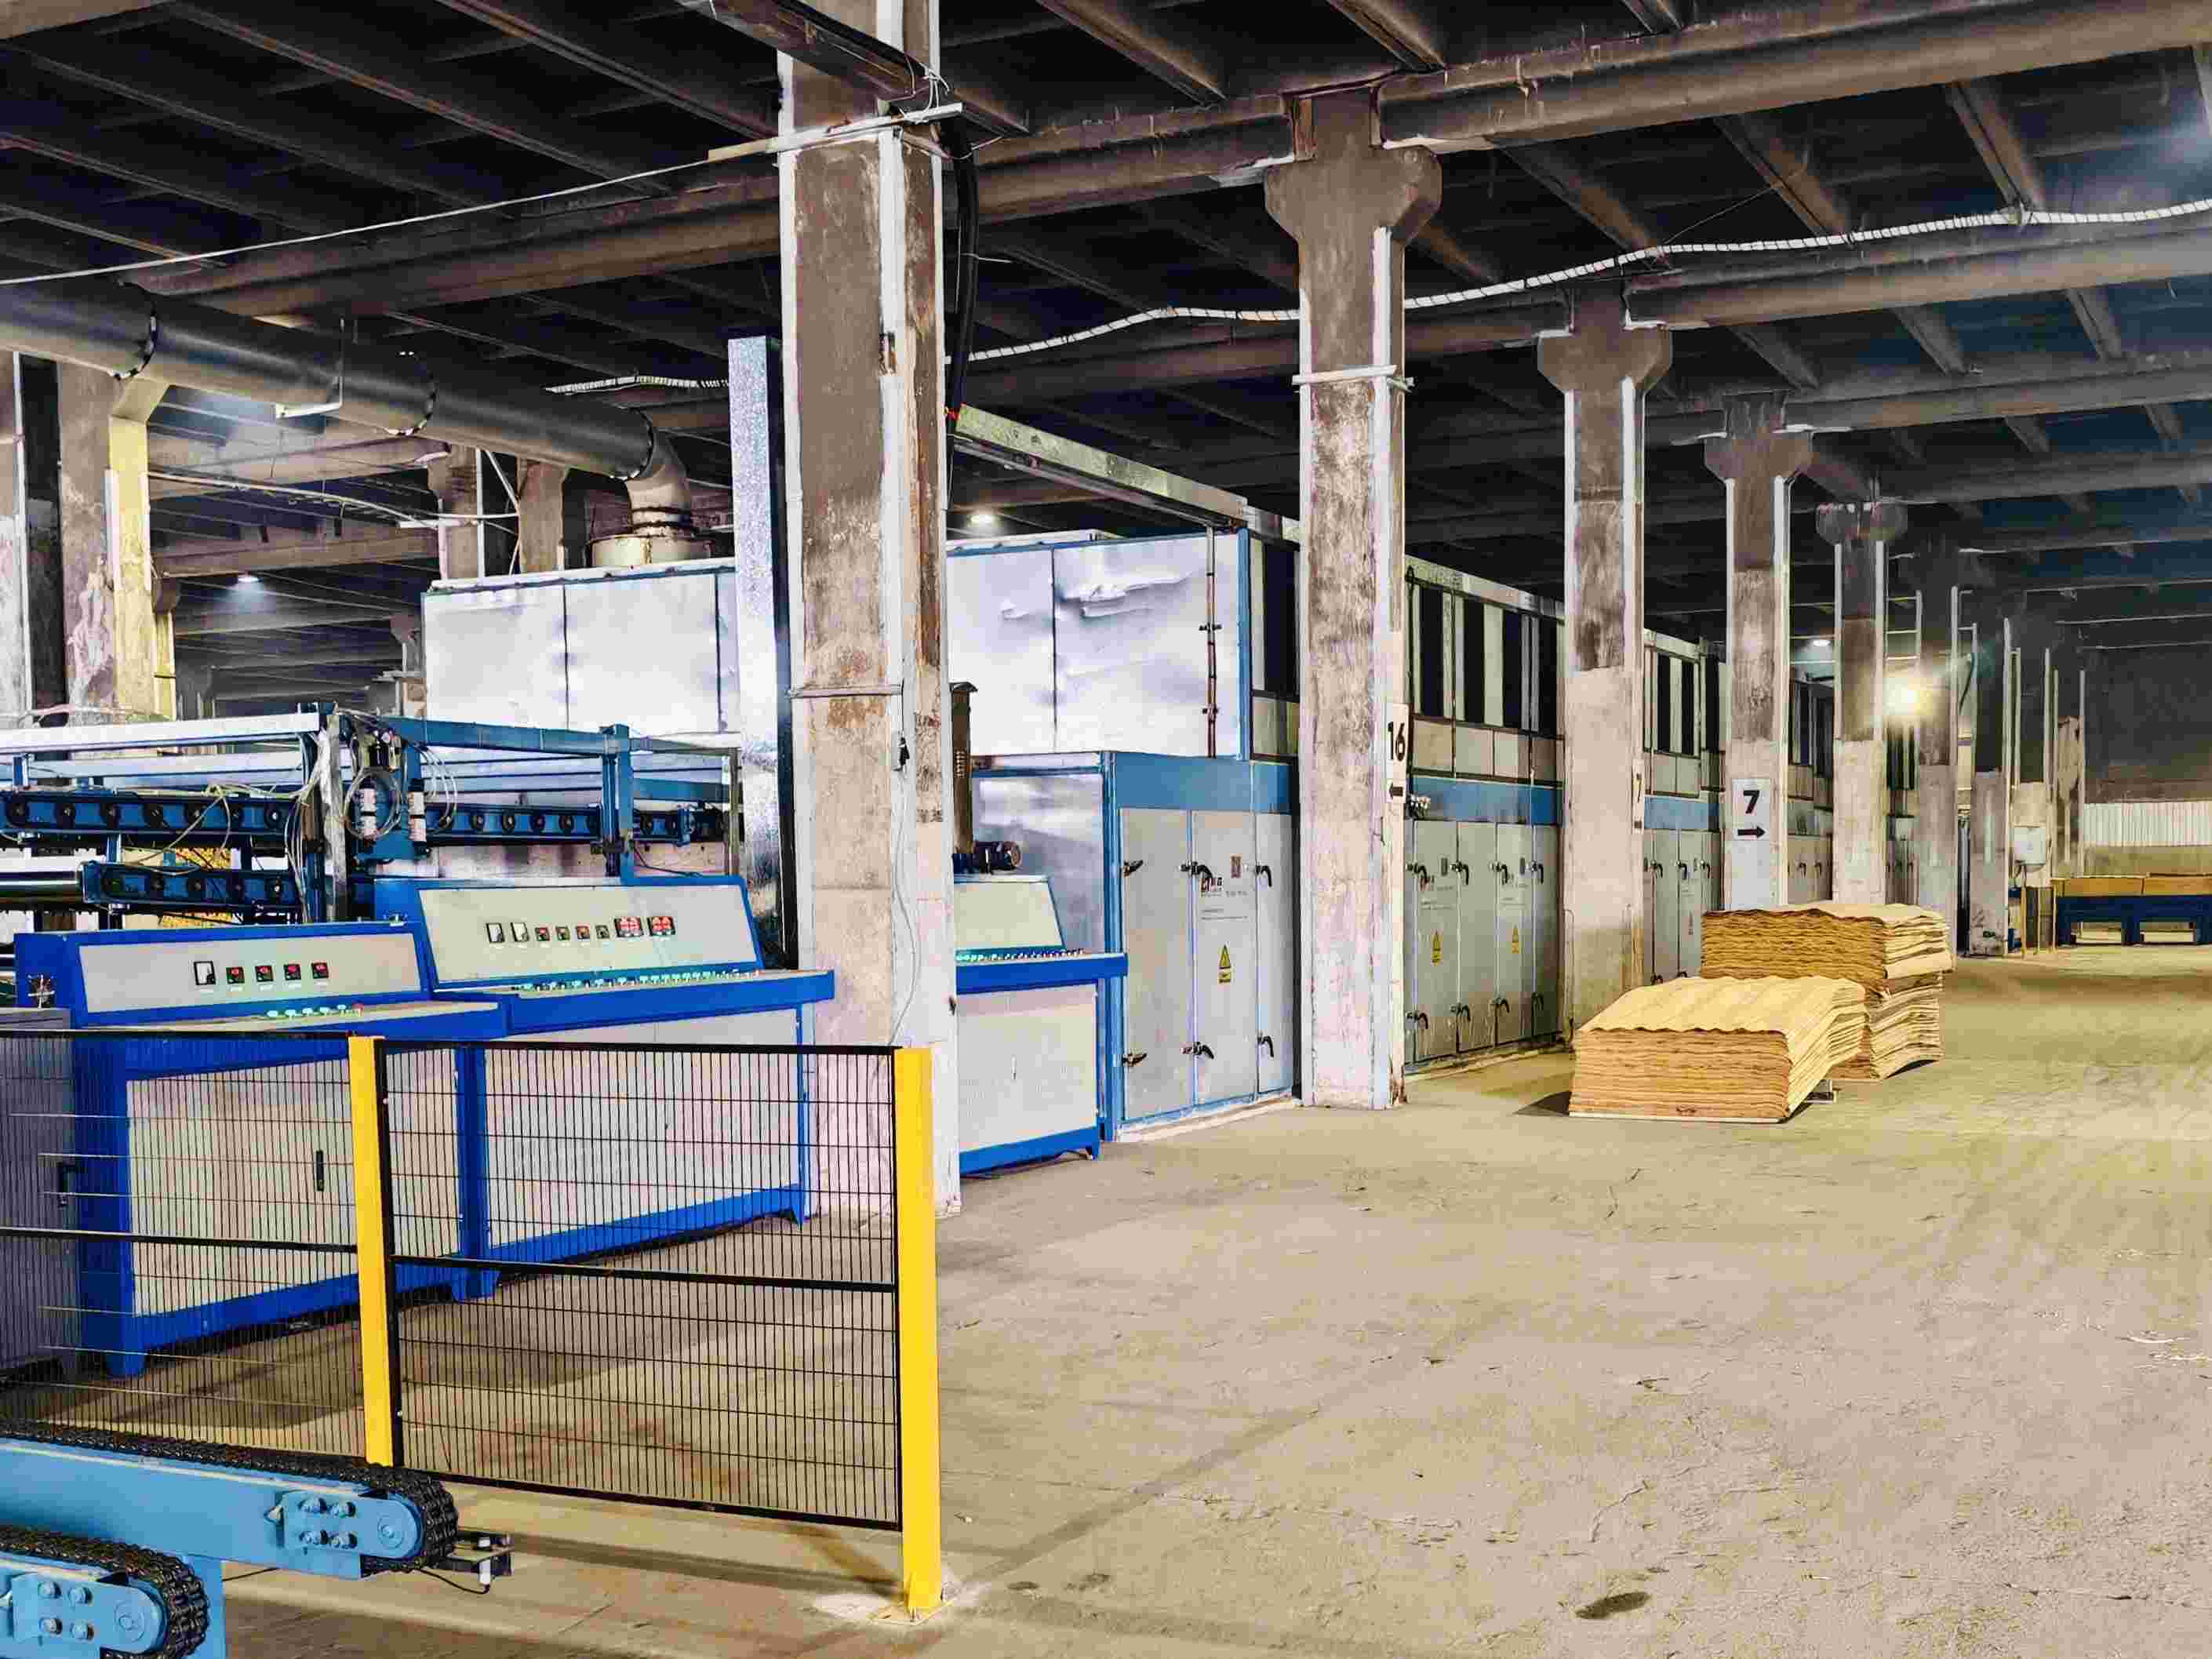
Un séchoir à placage à rouleaux fonctionne selon un principe complètement différent. Le placage entre par une extrémité et est saisi entre des rouleaux entraînés supérieurs et inférieurs. La feuille se déplace en continu à travers plusieurs zones de température. Des jets d’air chaud descendent par le haut et remontent par le bas, pénétrant le placage des deux côtés. Les rouleaux eux-mêmes sont souvent chauffés ou conduisent au moins une partie de l’énergie thermique. Le processus entier est continu : on introduit le placage par une extrémité, on récupère les feuilles sèches à l’autre, et on ajuste la vitesse de ligne au moyen d’un variateur de fréquence pour atteindre la teneur en humidité cible.
Rythme de production : discontinu versus continu
La différence la plus évidente réside dans la façon dont les deux machines gèrent le temps.
Les séchoirs à presse fonctionnent par cycles. Une machine typique à 30 étages comme la Shine DH-30-2.6 charge jusqu’à 480 feuilles par lot. À raison d’environ 45 minutes par lot, la production quotidienne atteint environ 10 à 15 mètres cubes par unité. Deux opérateurs peuvent gérer simultanément trois à quatre de ces unités. Cela rend les séchoirs à presse adaptés aux usines qui achètent du placage humide à l’extérieur et doivent le resécher, ou aux opérations où le volume ne justifie pas une longue ligne continue.
Les séchoirs à rouleaux, en revanche, sont conçus pour un flux continu. Une fois la ligne démarrée, elle fonctionne pendant un poste complet ou plus. Un séchoir à rouleaux correctement configuré traite de quelques mètres cubes par heure à plus de 20 mètres cubes par heure, selon le nombre d’étages, la source de chaleur et l’épaisseur du placage. Une ligne à rouleaux à quatre étages peut produire la production quotidienne de plusieurs séchoirs à presse en un seul poste. Pour les grandes usines de contreplaqué disposant de leurs propres lignes de déroulage, cette capacité continue est essentielle.
Pression et densité du placage
Voici l’un des sujets les plus mal compris dans le séchage des placages. Parce que les séchoirs à presse appliquent une force de serrage pendant le chauffage, ils modifient physiquement le placage. La pression aplatit la feuille, réduit le retour élastique et peut augmenter légèrement la densité. Pour les usines qui sèchent du peuplier ou des essences similaires à faible densité, cette légère compaction améliore la planéité de la surface et l’aptitude au collage.
Cependant, la pression dans un séchoir à presse multicouche standard est bien inférieure à ce qui est nécessaire pour une véritable densification du bois. La densification véritable exige des pressions de l’ordre de 8 à 10 MPa et des combinaisons humidité-température-temps soigneusement contrôlées. Un séchoir à presse typique fonctionne à une force de serrage bien plus faible, conçue pour le séchage et l’aplatissement plutôt que pour une modification structurelle. Les affirmations selon lesquelles un séchoir à presse standard peut transformer un placage à faible densité en feuilles techniques à haute densité doivent être traitées avec prudence. Aucun cas client ne confirme actuellement un tel résultat sur les séchoirs à presse Shine.
Les séchoirs à rouleaux n’appliquent qu’une légère pression linéaire par les rouleaux. Leur but est de maintenir le placage épais plat et en mouvement, non de le comprimer. Tout changement de densité dans un séchoir à rouleaux est négligeable. Les acheteurs recherchant une densification doivent se tourner vers des lignes de densification dédiées à presse chaude, et non vers des équipements de séchage standard.
Épaisseur et adéquation du placage
Les séchoirs à presse traitent une large gamme d’épaisseurs, mais sont particulièrement appréciés pour les placages de cœur plus épais et les feuilles grand format telles que les panneaux de 4×8 pi. Le contact avec les plateaux assure un chauffage uniforme sur toute la feuille. Comme la feuille est immobile pendant le pressage, il n’y a aucun risque de gondolement en cours de processus. Cela fait des séchoirs à presse un choix courant pour les usines qui transforment du placage humide acheté à l’extérieur, arrivant voilé ou découpé de façon irrégulière.
Les séchoirs à rouleaux donnent les meilleurs résultats dans la plage des épaisseurs moyennes à fortes, généralement de 1,2 à 5,0 mm. Les placages décoratifs minces inférieurs à 0,8 mm ont tendance à se froisser ou à développer des marques de rouleaux. Pour les placages de face et les produits minces, les séchoirs à bande grillagée constituent un meilleur choix. Les séchoirs à rouleaux dominent dans la production de contreplaqué à grand volume, où une qualité constante du placage de cœur et un débit élevé importent davantage que le léger avantage de planéité du pressage à plateaux.
Empreinte au sol et agencement de l’usine
Une unité de séchoir à presse unique n’occupe qu’environ 7 mètres carrés de surface au sol, avec une zone d’exploitation recommandée de 25 mètres carrés incluant l’espace de chargement et de déchargement. Plusieurs unités peuvent être placées côte à côte. Cette empreinte compacte constitue un avantage majeur pour les scieries disposant d’une longueur de bâtiment limitée ou celles opérant dans des ateliers rénovés. L’installation est simple : raccorder la vapeur et l’électricité, remplir la station hydraulique d’huile, et la machine est prête.
Les séchoirs à rouleaux nécessitent nettement plus d’espace linéaire. Même une ligne compacte à deux étages s’étend sur 20 mètres ou plus lorsque les sections d’alimentation et de sortie sont incluses. Les machines à quatre étages réduisent la longueur mais exigent des hauteurs de plafond de 6,5 mètres ou plus. Le compromis est clair : les séchoirs à presse économisent de l’espace au sol et conviennent aux opérations par lots ; les séchoirs à rouleaux exigent plus de volume de bâtiment mais offrent une production continue à haut débit.
Automatisation et main-d’œuvre
Les séchoirs à presse sont des machines semi-continues. Le chargement et le déchargement nécessitent une manutention manuelle de chaque pile de placages, bien que les systèmes hydrauliques automatisent le cycle de pressage lui-même. La main-d’œuvre est modérée : deux ouvriers peuvent superviser plusieurs unités de presse, mais chaque unité nécessite encore une attention pour le chargement et le déchargement.
Les sécheuses à rouleaux s'intègrent naturellement aux systèmes automatiques d'alimentation et d'évacuation. Une fois configurée, une ligne à rouleaux peut fonctionner avec une intervention manuelle minimale. Les chargeurs automatiques se synchronisent avec la vitesse de la ligne, maintiennent un espacement constant, réduisent le chevauchement et améliorent l'uniformité de l'humidité. Pour les scieries confrontées à des pénuries de main-d'œuvre ou fonctionnant en plusieurs équipes, ce potentiel d'automatisation constitue un avantage décisif.
Consommation d'énergie
Les sécheuses à presse reposent principalement sur un chauffage par conduction à travers les plateaux. Une unité typique consomme environ 300 000 kcal par heure de vapeur. La consommation électrique est plus faible car il n'y a pas de grands ventilateurs de circulation. La nature discontinue du procédé signifie que la consommation d'énergie est directement liée au nombre de lots traités par jour.
Les séchoirs à rouleaux consomment de l’énergie à la fois par la source de chaleur — biomasse, vapeur, huile thermique ou gaz — et par la charge électrique de plusieurs ventilateurs, rouleaux et convoyeurs. Une ligne à rouleaux bien conçue, dotée d’une récupération de chaleur et d’un contrôle par variateur de fréquence (VFD), peut atteindre une excellente efficacité énergétique par mètre cube séché, mais la puissance électrique absolue consommée est plus élevée que celle d’un séchoir à presse. Le paramètre clé pour les deux types est le coût en combustible ou en énergie par mètre cube de placage séché, et non la simple puissance nominale indiquée sur la plaque.
Laquelle choisir ?
La réponse dépend de l’échelle de production, des caractéristiques du placage et des conditions de l’usine. Choisissez un séchoir à placage de type presse si l’usine transforme des placages de cœur épais ou de grands panneaux, fonctionne dans un atelier à espace limité, travaille en production par lots plutôt qu’en déroulage continu, ou a besoin de l’effet d’aplatissement du pressage à plateaux. Choisissez un séchoir à placage à rouleaux si l’exploitation est une usine de contreplaqué à grand volume avec déroulage continu, exige un débit élevé constant, prévoit d’intégrer le chargement et l’empilage automatiques, ou a besoin d’un contrôle de température par zones pour différentes essences et épaisseurs.
Pour certaines usines, la meilleure solution est de combiner les deux : un séchoir à presse pour le reséchage du placage humide acheté et un séchoir à rouleaux pour la production interne continue. Shine Machinery fabrique les deux types et aide les clients à évaluer en fonction des dimensions réelles du placage, de l’essence, du profil d’humidité, du volume quotidien et des dimensions du bâtiment.
Conclusion
Une sécheuse à presse et une sécheuse à rouleaux ne sont pas deux versions de la même machine. Ce sont des outils différents pour des stratégies de production différentes. L’une excelle dans la flexibilité par lots, la planéité et l’installation compacte. L’autre offre un volume continu, un potentiel d’automatisation et un contrôle rigoureux de l’humidité à grande échelle. Spécifier le mauvais type enferme l’usine dans une production compromise et des coûts d’exploitation plus élevés. Spécifier le bon transforme la section de séchage d’un goulot d’étranglement en centre de profit.
Envoyez vos spécifications de placage, votre objectif de production quotidien et le plan de votre atelier à Shine Machinery. La bonne configuration de sécheuse commence par les bonnes questions.