

Pourquoi la teneur en humidité du placage varie
Peu de problèmes de qualité frustrent davantage les opérateurs de séchoirs à placage qu’une humidité finale irrégulière. Une pile ressort à 8 %, la suivante à 15 %. Sur une même feuille, les bords semblent secs tandis que le centre est encore humide. Les clients se plaignent. Les rendements des presses à coller chutent. Et personne n’est sûr de l’endroit exact où le processus a défailli.
Cet article décompose chaque cause majeure d’humidité irrégulière du placage après séchage — des défauts d’équipement et des réglages de procédé à la variation des matières premières et aux erreurs d’opérateur — et vous fournit une liste de contrôle pratique pour identifier et corriger rapidement le véritable problème.
1. L’équipement : là où commencent la plupart des problèmes
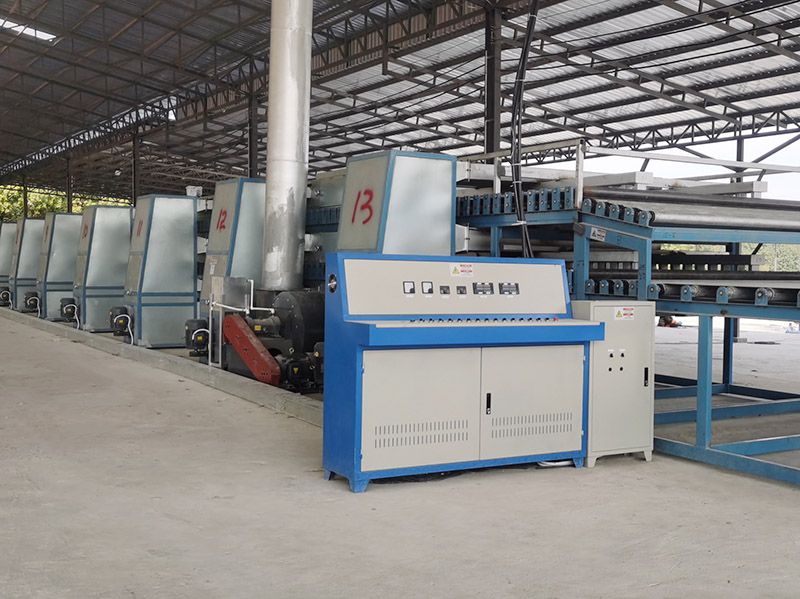
Si votre séchoir est mécaniquement sain, la variation d’humidité est généralement gérable. Lorsque le matériel commence à dériver, un séchage irrégulier s’ensuit rapidement.
Conduits de jets d’air obstrués ou déformés.C’est la cause numéro un sur la plupart des sites de production. L’air chaud sort du sécheur par des rangées de petits trous ou fentes le long des faces supérieure et inférieure des conduits. Au fil des semaines d’exploitation, des copeaux de bois, des fragments d’écorce et un brouillard de résine s’accumulent et bouchent certains de ces trous. Si 10 % ou plus des trous d’une section sont obstrués, le placage qui passe sous cette section ne reçoit tout simplement pas assez de chaleur. Résultat : une nette bande humide qui descend le long de la feuille. Les conduits qui se sont déformés sous l’effet des cycles thermiques aggravent le problème en modifiant l’espace entre le conduit et le placage.
Flux d’air déséquilibré entre la gauche et la droite.Les sécheurs à ventilateurs latéraux reposent sur une conception symétrique des conduits et sur des réglages de registres équilibrés. Si un registre est partiellement fermé, si un ventilateur s’use ou si un côté de l’enceinte présente une fuite d’air, un côté du placage sèche plus que l’autre. Il est courant d’observer un écart d’humidité de 3 % à 5 % entre les bords gauche et droit lorsque cela se produit.
Variation de hauteur des rouleaux ou de la bande à mailles.Les rouleaux d'entraînement s'usent de manière inégale. Les roulements s'affaissent. Les courroies à mailles s'étirent et dérivent hors du centre. Lorsque le placage se rapproche du conduit supérieur d'un côté, ce côté est frappé par davantage de chaleur et sèche plus vite. L'autre côté, situé plus loin de la source de chaleur, reste humide. Un écart de hauteur de seulement 10 mm peut provoquer une différence d'humidité mesurable.
Isolation défectueuse ou joints défaillants.La chaleur s'échappe par les panneaux endommagés, les joints de porte usés et les trappes de service ouvertes. La zone proche de la fuite est plus froide, et le placage qui traverse cette zone sèche plus lentement. Avec le temps, l'effet s'aggrave car le système de contrôle tente de compenser en augmentant la température globale — ce qui sursèche ensuite les feuilles dans les zones chaudes.
Dérive des capteurs.Les thermocouples et les sondes RTD dérivent avec l’âge. Si un capteur indique 10 °C de moins, le système de régulation croit que la zone est à la consigne alors qu’elle est en réalité en sous-chauffe. Pire encore, de nombreux séchoirs ne mesurent la température qu’à l’axe central de la chambre. Les températures en bordure — souvent inférieures de 5 °C à 15 °C — ne sont jamais vues par le régulateur.
2. Réglages du procédé : lorsque la machine est en bon état mais que la recette est erronée
Parfois, chaque composant fonctionne parfaitement et vous obtenez malgré tout des variations — parce que les paramètres sont inadaptés à ce que vous traitez.
Vitesse de ligne trop élevée. C’est l’erreur la plus courante, dictée par la pression de production. Lorsque vous poussez le variateur de fréquence au-delà du temps de séjour prévu, le placage épais sort du séchoir avec un cœur humide. Les feuilles minces peuvent convenir, mais tout ce qui dépasse 2,5 mm présentera un gradient d’humidité sur l’épaisseur. La solution n’est pas compliquée : ralentir ou ajouter des étages.
Absence de zonage de température.Les séchoirs bon marché à zone unique vous obligent à choisir une seule température pour toute la chambre. Cela signifie que vous faites toujours un compromis entre le sur-séchage de la surface et le sous-séchage du cœur. Les séchoirs multi-zones appropriés utilisent une zone de préchauffage (80–100 °C), une zone de séchage principale (120–160 °C) et une zone de refroidissement (en dessous de 40 °C). Sans ce gradient, l’eau ne peut pas migrer hors de la fibre de manière ordonnée.
Paramètres erronés après un changement d’épaisseur.Passer d’un placage de 1,7 mm à 3,0 mm sans ajuster la vitesse ou la température, c’est chercher les ennuis. Le matériau mince sèche en une fraction du temps. Faites passer du matériau épais avec les réglages du matériau mince et il ressort humide. Faites passer du matériau mince avec les réglages du matériau épais et il ressort cassant et sur-séché. Chaque épaisseur nécessite sa propre recette.
Humidité cible réglée trop bas.Viser un taux d’humidité final de 6 % alors que la norme de votre usine est de 10 % à 12 % oblige le séchoir à fonctionner plus longtemps et à une température plus élevée. Les feuilles minces atteignent 4 % tandis que les feuilles épaisses continuent de sécher. La dispersion s’élargit. Fixez un objectif réaliste pour votre produit et votre climat, puis tenez-le.
3. Matière première : la variable que vous ne pouvez pas contrôler mais que vous devez gérer
Dispersion de la teneur en humidité initiale. Le placage fraîchement déroulé provenant d’une même grume peut varier de 50 % au petit bout à 75 % au gros bout. Les rondins extérieurs coupés plus tôt dans la grume sont plus humides que les rondins intérieurs. Si vous chargez tout cela dans le séchoir sans trier, les feuilles les plus humides n’atteindront jamais la cible en une seule passe. La seule solution fiable consiste à trier le placage selon la teneur en humidité initiale approximative et à sécher chaque catégorie séparément.
Essences mélangées. Le peuplier, le pin, l’hévéa, l’eucalyptus et le bouleau sèchent tous à des rythmes différents. Le peuplier sèche presque deux fois plus vite que l’eucalyptus à la même température. Mélanger les essences dans un même lot de séchage garantit que certaines feuilles seront surséchées tandis que d’autres seront encore humides.
Variation d’épaisseur dans une feuille.Des couteaux usés, des barres de pression désalignées et des réglages de tour instables produisent un placage dont l’épaisseur varie de 0,3 à 0,5 mm sur sa largeur. Les sections minces sèchent en premier et continuent d’absorber la chaleur tandis que les sections épaisses évacuent encore l’humidité. Le résultat est une feuille qui semble sèche sur les bords et humide au milieu.
Placage gondolé ou plié.Les feuilles qui entrent dans le séchoir ondulées, gondolées ou pliées créent des poches d’air. Les points hauts sont proches du conduit et brûlent. Les points bas et les plis ne reçoivent presque aucun flux d’air et restent humides. Un empileur ou un aplatisseur automatique à l’entrée aide, mais la vraie solution est un meilleur entretien du tour et un séchage immédiat après le déroulage.
4. Erreur de l’opérateur : des choses simples qui ruinent un bon équipement
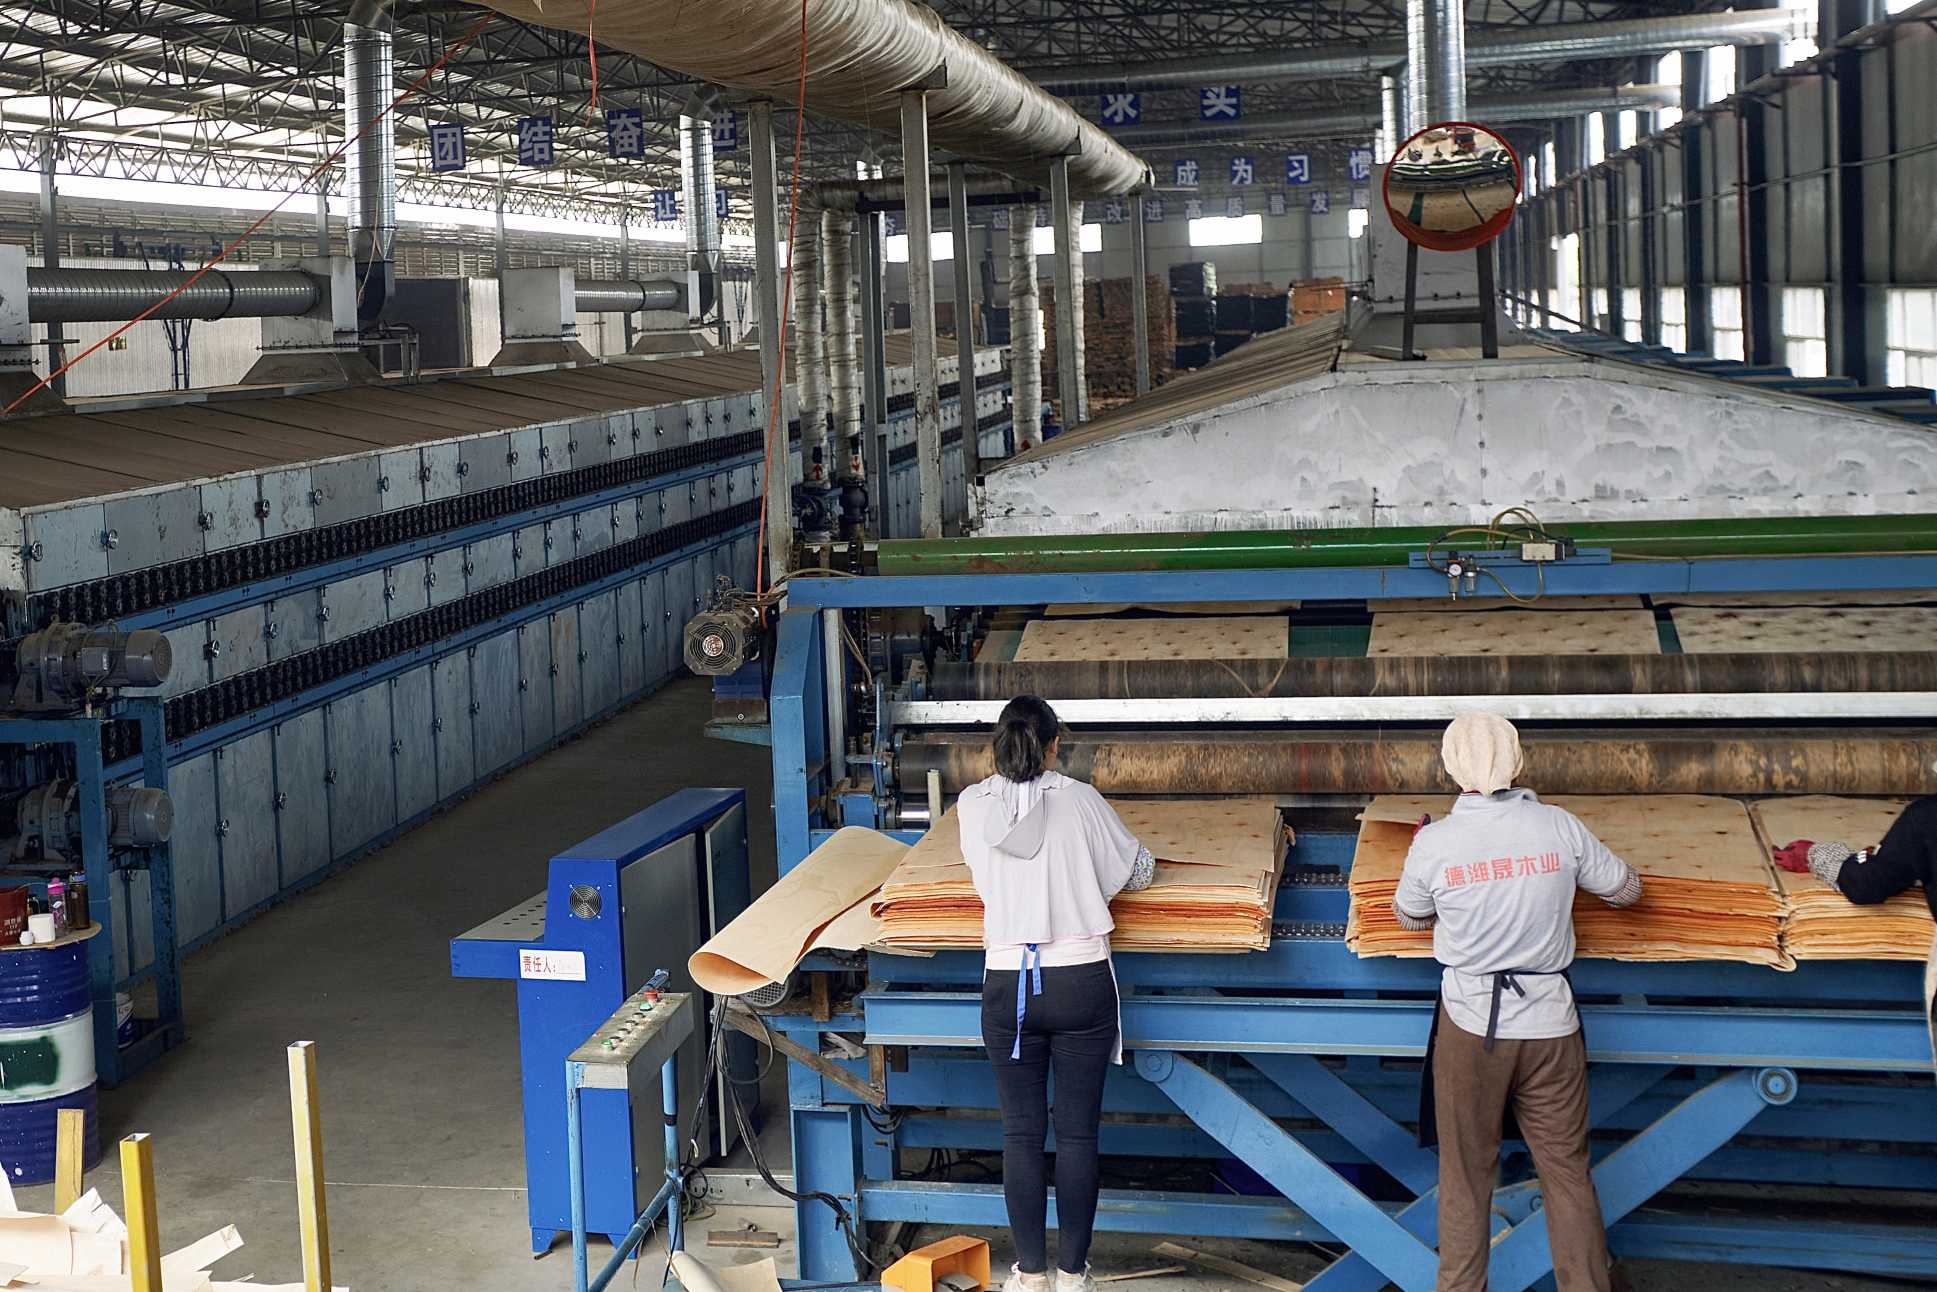
Chargement décentré.Si la feuille entre dans le séchoir décalée à gauche ou à droite, un bord passe plus près du conduit du côté proche. Ce bord sèche excessivement ; le bord opposé sèche insuffisamment. Formez les opérateurs à centrer chaque feuille, ou installez des guides mécaniques à l’entrée.
Double alimentation de feuilles. Deux feuilles empilées ensemble passent parfois inaperçues lors du chargement manuel. La feuille supérieure sèche raisonnablement bien ; la feuille inférieure est isolée par la feuille supérieure et ressort avec une teneur en humidité de 20 % et plus. Les alimentateurs automatiques équipés de capteurs optiques éliminent largement ce problème, mais les lignes manuelles nécessitent des opérateurs vigilants.
Espacement irrégulier. Les écarts entre les feuilles, variant de 50 mm à 500 mm, provoquent une répartition inégale du flux d’air dans la chambre. Les sections surchargées empêchent l’air chaud d’atteindre les feuilles en aval. Un espacement régulier — ou mieux encore, une alimentation continue — maintient le flux d’air stable.
Absence de nettoyage régulier. Les conduits, les canaux de retour d’air et les surfaces de l’échangeur de chaleur accumulent poussière et copeaux. Après quelques semaines, le débit d’air diminue de manière mesurable. La teneur en humidité augmente progressivement et la dispersion s’élargit. Un programme de nettoyage hebdomadaire permet d’éviter totalement ce problème.
5. Environnement : le facteur invisible
Humidité élevée de l’atelier.En saison de mousson ou dans les zones côtières, une humidité relative ambiante supérieure à 80 % fait que le placage chaud sortant du séchoir réabsorbe l’humidité en quelques minutes. L’humidité du bois en surface peut augmenter de 2 % à 3 % avant que la pile ne soit emballée. Une zone de refroidissement déshumidifiée ou un emballage immédiat en sortie résout ce problème.
Infiltration d’air froid à l’entrée.Des bandes de rideau manquantes ou déchirées à l’extrémité de chargement laissent l’air froid et humide s’engouffrer. Le placage frais traversant cette zone perd de la chaleur en surface, ce qui ralentit la migration initiale de l’humidité. Remplacez les rideaux régulièrement.
Empilage à chaud.Les feuilles sortant à plus de 50 °C et immédiatement empilées redistribuent l’humidité interne vers le centre de la pile. Les feuilles extérieures refroidissent et sèchent davantage ; les feuilles intérieures se réhumidifient. Refroidissez toujours en dessous de 40 °C avant l’empilage, ou utilisez une section de refroidissement à air forcé.
6. La liste de contrôle diagnostique rapide
Lorsque des variations d’humidité apparaissent sur le sol, vérifiez ces six éléments dans l’ordre :
Mesurez la vitesse de l’air à la face du conduit.Parcourez toute la largeur avec un anémomètre. Une variation de plus de ±15 % indique un blocage ou un problème de ventilateur.
Inspectez visuellement les trous des conduits.Ouvrez les portes d’accès. Si plus de 10 % sont obstruées, planifiez immédiatement un nettoyage.
Vérifiez la hauteur des rouleaux ou de la courroie.Utilisez une règle droite et un niveau. Toute section présentant un écart de plan de plus de 5 mm nécessite un ajustement.
Vérifiez les capteurs.Comparez la température de zone affichée à celle d’un thermomètre infrarouge portable au même endroit.
Testez l’humidité initiale (HI) du placage entrant.Prélevez un échantillon aléatoire de 10 feuilles. Si la HI initiale varie de plus de 15 %, vous devez trier avant le séchage.
Surveillez l’alimentation.Restez à l’extrémité de chargement pendant 10 minutes. Chaque feuille est-elle centrée ? L’espacement est-il régulier ? Des doublons passent-ils ?
7. L’essentiel
Une humidité irrégulière du placage résulte rarement d’une seule défaillance catastrophique. Elle est généralement due à un déséquilibre du flux d’air, combiné à une variation du matériau entrant et à un réglage du procédé qui ne correspond plus à ce que vous utilisez. Réglez d’abord le flux d’air — cela résout 70 % des cas. Ensuite, triez votre placage entrant par épaisseur et humidité approximative. Enfin, verrouillez la bonne recette de vitesse et de température pour chaque type de produit.
Chez Shine Machinery, nos séchoirs sont conçus autour d’un contrôle de température par zones, d’un flux d’air symétrique équilibré et d’un réglage de vitesse piloté par variateur de fréquence, spécifiquement pour minimiser la dispersion de l’humidité. Lorsque nous dimensionnons une ligne pour votre usine, nous tenons compte de votre mélange d’essences, de votre plage d’épaisseurs et de votre climat local afin que l’équipement arrive prêt à maintenir une variation d’humidité de ±1,5 % dès le premier jour.
Envoyez-nous les spécifications typiques de votre placage et la description de votre problème d’humidité actuel. Nous vous dirons s’il s’agit d’un problème d’équipement, de procédé ou de matériau — et exactement ce qu’il faut changer.